Ba sản phẩm kết nối bằng một luồng dữ liệu duy nhất
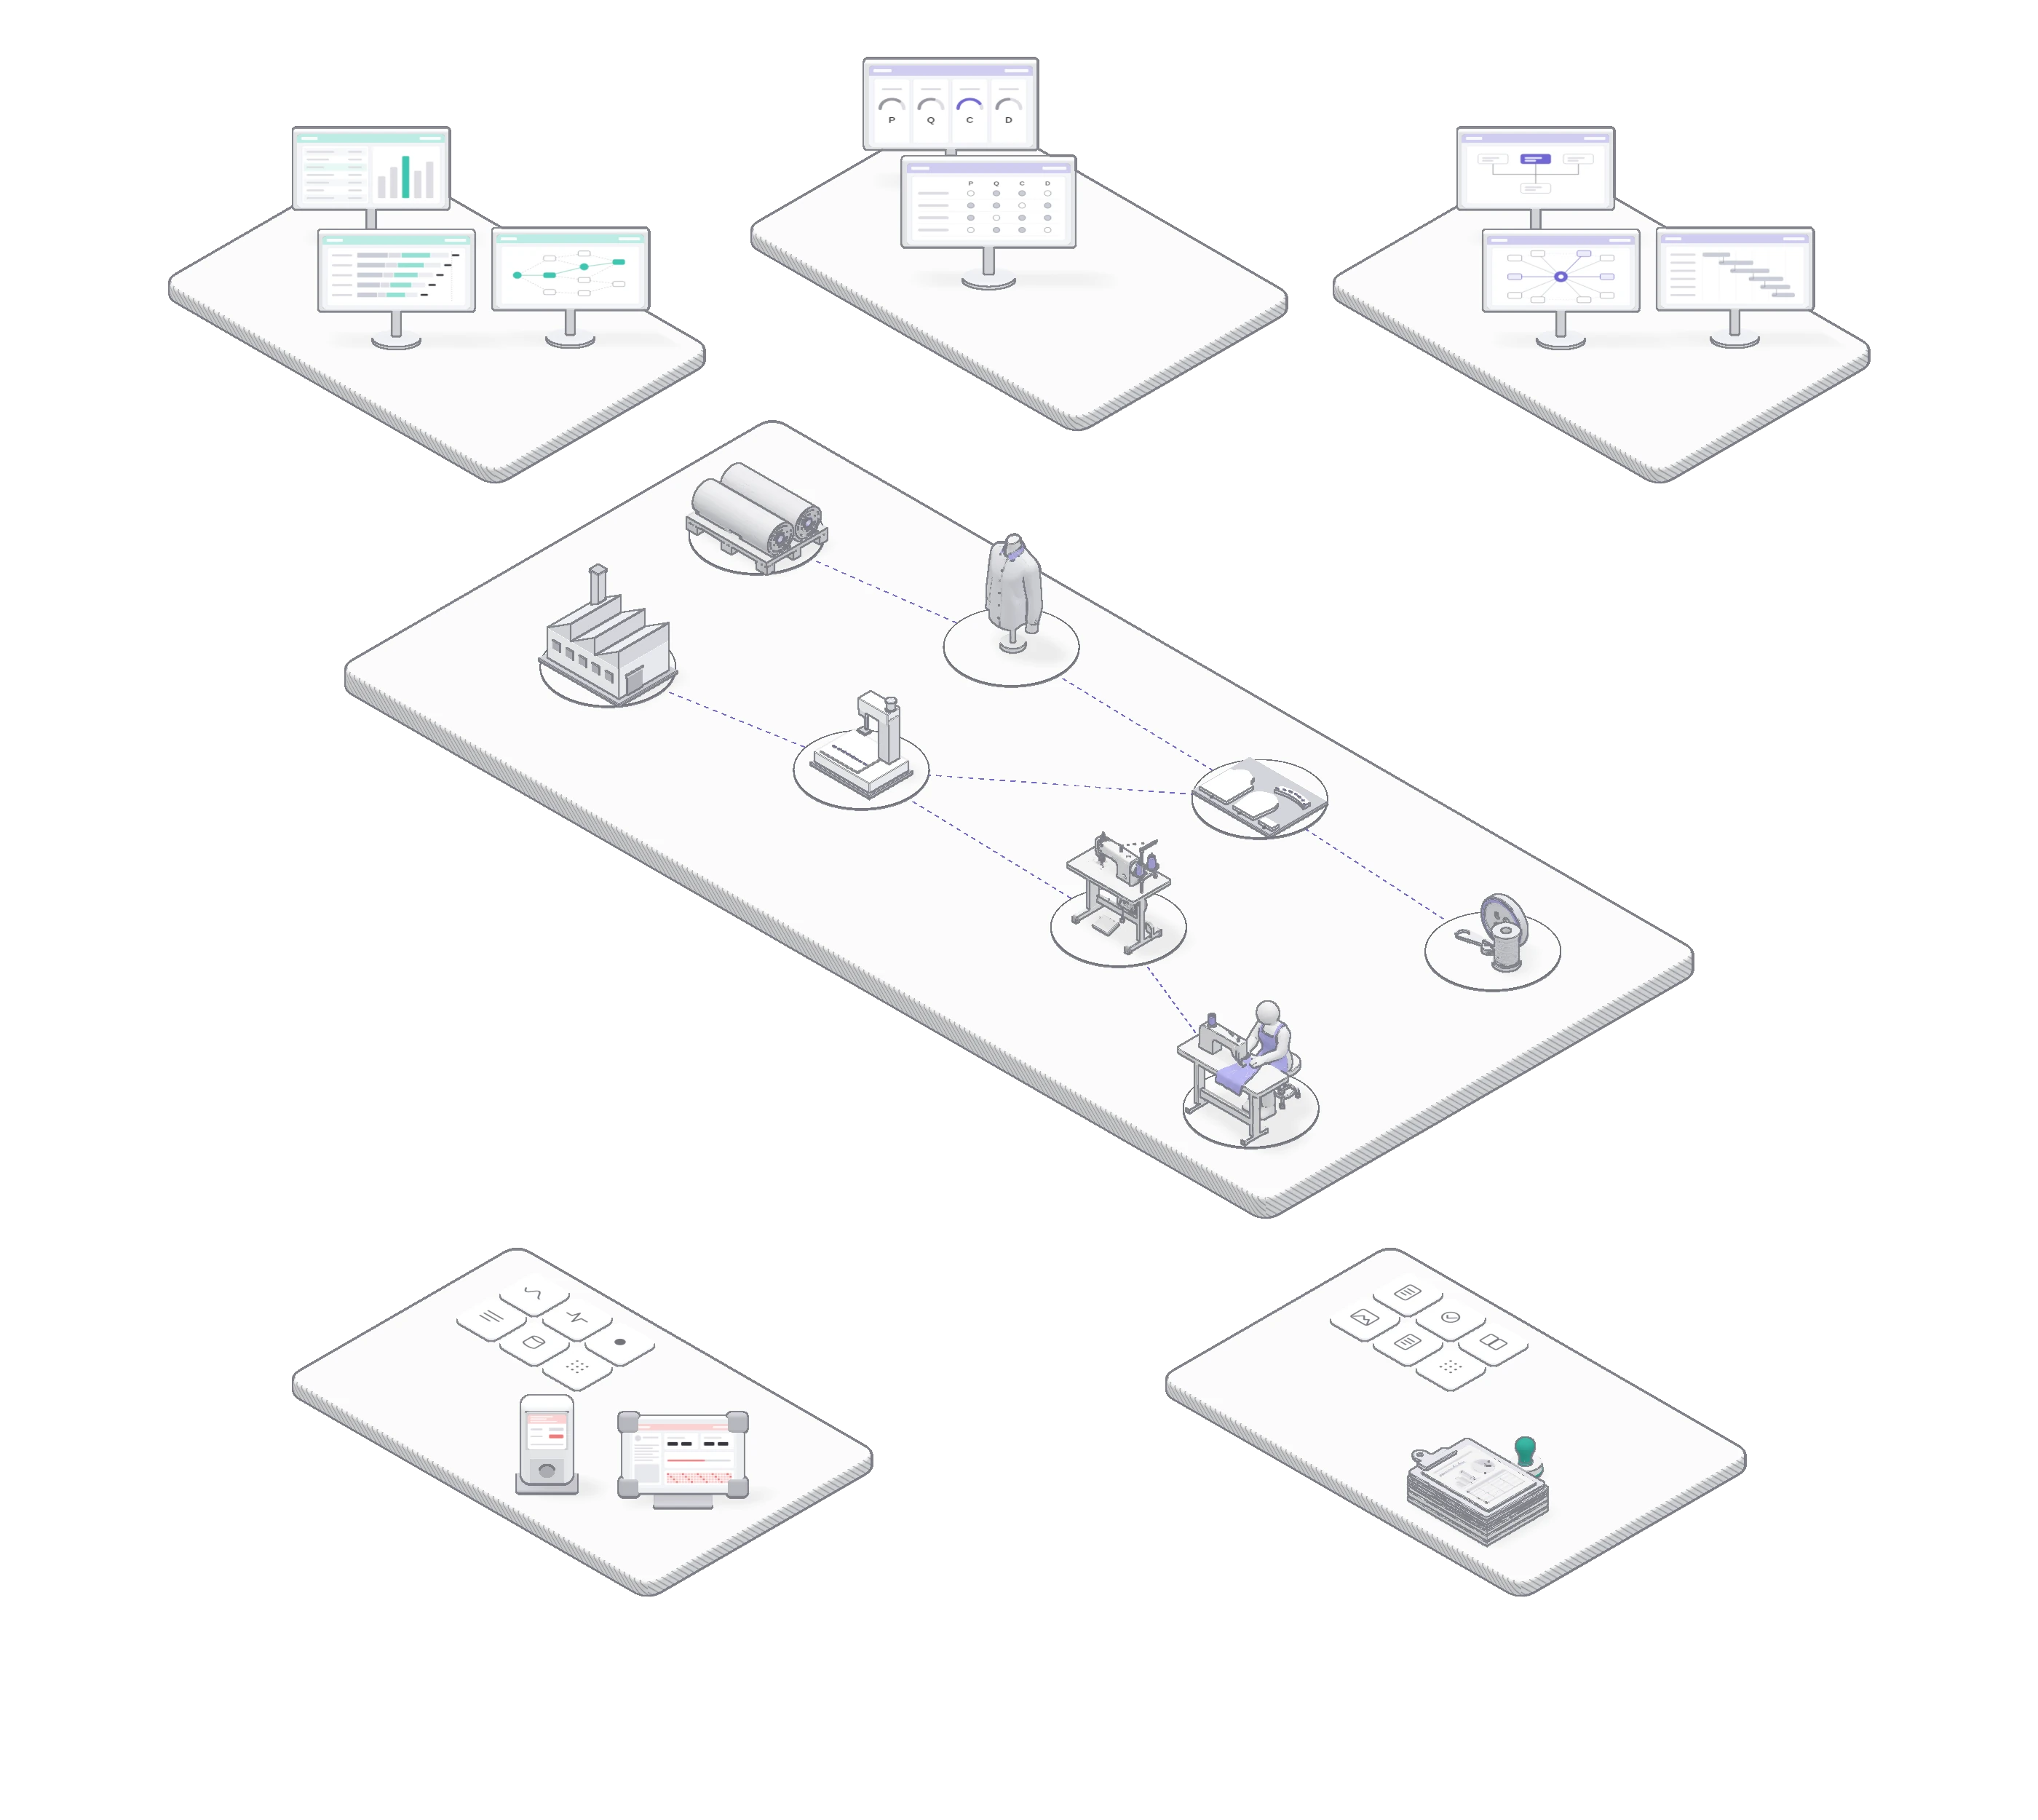
Monolis: quản lý toàn bộ quy trình OEM, từ nhận đơn hàng đến xuất kho thành phẩm. Monolog: đưa Smart Factory vào chuyền may. Mono:parts: tự động hóa việc tìm nguồn cung ứng và đặt hàng phụ liệu.
Luồng bàn giao thông tin giữa các bộ phận khi thực hiện đơn hàng OEM
Trong khi một đơn hàng đi qua 7 giai đoạn từ mẫu đến xuất hàng, 8 bộ phận thuộc Buyer · Vendor · nhà máy chia nhau 29 đầu việc. Trong quá trình đó, các chứng từ như P/O, bảng giá thành, hướng dẫn công việc được chuyển từ bộ phận này sang bộ phận khác 48 lần, và phát sinh 19 yêu cầu xác nhận phải chờ phản hồi. Sơ đồ bên dưới bắt đầu từ phạm vi mà ba sản phẩm đảm nhận; khi cuộn xuống, sơ đồ lần lượt chuyển sang cấu trúc bàn giao hiện tại và cấu trúc sau khi áp dụng SIJE ON. Với SIJE ON, cùng các đầu việc đó được ghi vào một hồ sơ đơn hàng duy nhất và mỗi bộ phận đọc hồ sơ đó.Trong khi một đơn hàng đi qua 7 giai đoạn từ mẫu đến xuất hàng, 8 bộ phận chia nhau 29 đầu việc, chứng từ được chuyển 48 lần và phát sinh 19 yêu cầu xác nhận. Với SIJE ON, cùng các đầu việc đó được ghi vào một hồ sơ đơn hàng duy nhất.
SOLUTION
Hồ sơ chínhBàn giao công việc↻ Xác nhận ngượcViệc giữ hồ sơ chínhViệc tham gia
MonolisMonologMono:partsChuẩn đi xuốngDữ liệu đi lên
Bàn giao công việc 48Xác nhận ngược 19
Hồ sơ chínhBản ghi do hệ thống tạoBản ghi nhập tayCông việc ngoài hệ thống
Xoay ngang điện thoại để đọc ngay sơ đồ
SOLUTION
Hồ sơ chínhBàn giao công việc↻ Xác nhận ngượcViệc giữ hồ sơ chínhViệc tham gia
P2 // FUNCTIONS
Seven Stages, Three Products
Tính năng theo giai đoạn
Các màn hình mà từng sản phẩm đảm nhận ở mỗi bước trong sơ đồ trên.
Chức năng thay cho việc nhập liệu, tính toán và đọc số liệu
Với tám chức năng dưới đây, hệ thống làm thay những việc trước đây con người phải chép lại, tìm kiếm và tính toán. Tự động nhập chứng từ và chuẩn hóa hướng dẫn công việc giúp bỏ khâu nhập liệu; phân bổ tạm, Line Balancing và dự báo giao hàng tự động hóa việc tính toán; điểm tay nghề, Andon và đo động tác tay hiển thị trạng thái xưởng sản xuất bằng số đo thực tế.8 chức năng để hệ thống làm thay những việc trước đây con người phải chép lại, tìm kiếm và tính toán.
Tự động nhập chứng từ đơn hàng
Chỉ cần tải lên P/O, TechPack và BOM của Buyer, thông tin đơn hàng, cơ cấu màu và cỡ, định mức nguyên vật liệu sẽ được điền cùng lúc. Chỉ những mục chưa ánh xạ được mới nằm lại trong cửa sổ xác nhận, không còn ô nào phải chép tay.Chỉ cần tải lên P/O, TechPack và BOM của Buyer, thông tin đơn hàng, cơ cấu màu và cỡ, định mức nguyên vật liệu sẽ được điền cùng lúc.
Hợp nhất và chuẩn hóa hướng dẫn công việc
Monolis tập hợp các chỉ thị công việc gửi rải rác qua phiếu hướng dẫn, điện thoại, messenger và email về một nơi, chuyển các mẫu biểu khác nhau của từng Buyer thành hướng dẫn công việc theo chuẩn công ty rồi gửi đến nhà máy.Tập hợp các chỉ thị công việc gửi rải rác qua điện thoại, messenger và email, rồi lập lại thành hướng dẫn công việc theo chuẩn công ty.
Phân bổ tạm và lập lịch tự động
Trước khi đơn hàng được xác nhận, chuyền được giữ chỗ theo số lượng dự kiến; khi đơn hàng xác nhận, phần giữ chỗ chuyển thẳng thành phân bổ chính thức. Ngày kết thúc được tính tự động, đã trừ ngày nghỉ trong lịch nhà máy.Trước khi đơn hàng được xác nhận, chuyền được giữ chỗ theo số lượng dự kiến; khi đơn hàng xác nhận, phần giữ chỗ chuyển thành phân bổ chính thức.
Mô phỏng Line Balancing
Thời gian thực tế của từng công đoạn được đặt chồng lên đường chuẩn Takt Time để tìm Bottleneck và tính ngay hiệu quả của việc điều chuyển nhân sự. Auto Layout đề xuất số người cần thiết và bố trí vị trí làm việc.Thời gian thực tế của từng công đoạn được đặt chồng lên đường chuẩn Takt Time để tìm Bottleneck và tính ngay hiệu quả của việc điều chuyển nhân sự.
Dự báo giao hàng
Số ngày làm việc còn lại được tính lại mỗi ngày dựa trên tổng số lượng đạt QC lũy kế và Learning Curve. Từng chuyền được đánh giá là trễ hạn, hoàn thành sớm hay cần xử lý, rồi sắp xếp theo mức độ rủi ro.Số ngày làm việc còn lại được tính lại mỗi ngày dựa trên tổng số lượng đạt QC lũy kế và Learning Curve.
Điểm tay nghề công nhân
Hệ thống tính điểm tốc độ và độ ổn định của từng công nhân, xếp hạng S~D mỗi quý. Xu hướng hiệu suất theo công đoạn và đường cong sản xuất được lưu trong hồ sơ, làm căn cứ để bố trí chuyền và lập kế hoạch đào tạo.Hệ thống tính điểm tốc độ và độ ổn định của từng công nhân, xếp hạng S~D mỗi quý.
Andon và mục tiêu động
Đèn Andon cạnh máy may hiển thị tỷ lệ hoàn thành mục tiêu trong ngày bằng màu sắc và thanh đo 10 mức. Nhịp mục tiêu được tính lại mỗi ngày theo Learning Curve, nên chuẩn của ngày đầu tiên làm mã hàng mới khác với ngày thứ 20.Đèn Andon cạnh máy may hiển thị tỷ lệ hoàn thành mục tiêu trong ngày bằng màu sắc và thanh đo 10 mức.
Đo thời gian bằng nhận diện động tác tay
Camera tablet đọc động tác tay của công nhân để đo thời gian thực tế của từng công đoạn (AMV). Video gốc không được lưu; khi bổ sung tín hiệu từ cảm biến góc bàn đạp, hệ thống đo đồng thời cả hoạt động của máy.Camera tablet đọc động tác tay của công nhân để đo thời gian thực tế của từng công đoạn (AMV).
3-B. 6 bước tài sản hóa tri thức sản xuất
6 bước tài sản hóa tri thức sản xuất, từ số đo thực tế tại xưởng đến tích hợp chuỗi cung ứng
Dữ liệu do Monolog đo thực tế tại nhà máy được từ điển dữ liệu chuyên ngành may xác định rõ là thời gian may bộ phận nào, của mã hàng nào, trên thiết bị nào; sau đó thuật toán thống kê loại bỏ giá trị ngoại lai và xác lập thành dữ liệu chuẩn cho từng công đoạn. Monolis dùng dữ liệu chuẩn này để hoạch định giá thành dự toán dựa trên phân tích công đoạn, và Buyer · Vendor · nhà máy · Vendor phụ liệu lấy đó làm chuẩn chung để thống nhất sản xuất, chất lượng, giá thành và giao hàng.Dữ liệu đo thực tế của Monolog đi qua từ điển dữ liệu chuyên ngành may và bước sàng lọc thống kê để trở thành dữ liệu chuẩn cho từng công đoạn; Monolis dùng dữ liệu chuẩn này để hoạch định giá thành dự toán dựa trên phân tích công đoạn.
STAGE
Bước
Phụ trách
STAGE 01COLLECT
Thu thập dữ liệu gốcDựa trên tín hiệu may và bàn đạp của máy may, mỗi chu kỳ được ghi nhận tách riêng thời gian may (VA) và thời gian thao tác phụ (NVA).
Monolog
STAGE 02DEFINE
Gán ý nghĩa cho dữ liệuTên công đoạn và tên thiết bị ghi mỗi nơi một kiểu được liên kết với 47.359 công đoạn tiêu chuẩn và bộ thuật ngữ thiết bị chuẩn hóa.
Từ điển dữ liệu chuyên ngành may
STAGE 03STANDARDIZE
Xây dựng dữ liệu chuẩn duy nhấtSMV, tỷ lệ Loss và hiệu suất đã xác lập được gắn với dữ liệu chuẩn, xây dựng thành SSOT cho toàn tổ chức.SMV, tỷ lệ Loss và hiệu suất xác lập từ số đo thực tế được gắn với dữ liệu chuẩn về mã hàng, BOM và thiết bị, xây dựng thành SSOT.
Sàng lọc thống kê · Xác lập
STAGE 04STANDARD
Hoạch định giá thành trước sản xuất (Pre-Costing)Dữ liệu chuẩn đã xác lập được dùng để hoạch định giá thành dự toán dựa trên phân tích công đoạn trong một bảng tham chiếu duy nhất.
Monolis
STAGE 05COLLABORATE
Phối hợp PQCDSản xuất, chất lượng, giá thành và giao hàng được thống nhất dựa trên cùng một bảng tham chiếu.
Buyer · Vendor · nhà máy · Vendor phụ liệu
STAGE 06INTEGRATE
Tích hợp toàn chuỗi cung ứngDữ liệu của mọi đơn hàng, pháp nhân và mùa hàng được kết nối theo cùng một cách.
MonolisMono:parts
CALIBRATE
Vòng hiệu chỉnh (CALIBRATE): mỗi khi một đơn hàng kết thúc, giá trị chuẩn được ước tính lại từ kết quả thực tế; chuẩn cũ được thay thế và lưu lại lịch sử.
SIJE Knowledge Asset → Powered by the Dictionary
P4 // DEPLOYMENT
Keep Your Standards
Cách triển khai
Triển khai theo từng giai đoạn, bắt đầu với các chuẩn đang dùng, không cần thay đổi.
Triển khai 3 giai đoạn theo đặc thù từng cơ sở, bắt đầu từ khảo sát và thiết kế
Phạm vi và sản phẩm bàn giao của từng giai đoạn được xác lập bằng văn bản trước khi ký hợp đồng.
PHASE 1
Khảo sát · Thiết kế
Vẽ luồng dữ liệu và tìm các điểm bị đứt gãy. Xác lập phạm vi áp dụng và sản phẩm bàn giao.
PHASE 2
Triển khai · Vận hành
Chuyển dữ liệu hiện có sang biểu mẫu chuẩn và đưa vào vận hành trước tại một chuyền hoặc một pháp nhân.
PHASE 3
Vận hành
Kiểm tra hệ thống vẫn vận hành khi người phụ trách thay đổi, sau đó mở rộng sang các chuyền và pháp nhân khác.
4-B. Tối ưu hóa nghiệp vụ
Tối ưu hóa nghiệp vụ: chuẩn hóa luồng công việc trước, áp dụng hệ thống sau
Đội IO (Integration & Optimization) phụ trách triển khai. Những nhân sự có kinh nghiệm cả về sourcing phía Vendor lẫn sản xuất tại nhà máy trực tiếp xuống xưởng, chuẩn hóa luồng công việc trước khi điều chỉnh hệ thống. Bản thiết kế được xây dựng bằng chính các đối tượng và mối quan hệ tại xưởng như cuộn vải, bó hàng cắt, chuyền, công nhân thay vì thuật ngữ IT, nên kết quả là một môi trường làm việc chuẩn riêng của từng cơ sở.Đội IO (Integration & Optimization), gồm những nhân sự có kinh nghiệm cả về sourcing phía Vendor lẫn sản xuất tại nhà máy, phụ trách triển khai và chuẩn hóa luồng công việc trước khi điều chỉnh hệ thống.