Counted,
Then Ahead
Sau đo lường
Từ dữ liệu đo lường, cung cấp liên tục tình hình chuyền, dự báo sản xuất và đề xuất điều chuyển nhân sự trên chuyền.
Ba bước sau đo lường: hiển thị thời gian thực, dự báo năng suất tương lai và giải pháp phòng ngừa trước
RTP · TV Kanban
Predicted Output · Operation Simulation
Line Balancing · Auto Layout
Một ô lưới là một vị trí bàn máy, độ dài thanh là kết quả trong ngày. Vị trí Bottleneck và hướng điều chuyển chỉ là ví dụ minh họa.
From Seconds
to Seasons
Từ giây đến mùa hàng
Thời gian đo theo từng chu kỳ được tích lũy thành SMV của nhà máy và trở thành căn cứ tính giá thành trong Monolis.
Từ số đo của một chu kỳ, qua SMV của nhà máy, đến căn cứ tính giá thành
- 1
1 CYCLE Một lần may
Thiết bị đo tại bàn máy ghi lại số lượng và thời gian may · thao tác theo từng chu kỳ.
- 2
1 DAY Một ngày
Kết quả chuyền và tỷ lệ hoàn thành mục tiêu được tích lũy theo ngày.
- 3
1 WEEK Một tuần
Thời gian đo thực tế theo công đoạn được tổng hợp theo mã hàng · chuyền.
- 4
PROFILE Hồ sơ công nhân · công đoạn
Tay nghề công nhân và xu hướng hiệu suất theo công đoạn được tổng hợp thành hồ sơ.
- 5
STANDARD SMV của nhà máy
Sau khi lọc giá trị ngoại lai, xác lập thành giá trị chuẩn theo công đoạn.
- 6
COST Monolis Công đoạn · Đơn giá công
Giá trị chuẩn đã xác lập trở thành căn cứ cho Công đoạn · Đơn giá công của Monolis.
Cách SMV dẫn đến giá thành được trình bày trong trang chi tiết Monolis. Monolis Công đoạn · Đơn giá công
Two Builds,
One Standard
Device Ver. · Tablet Ver.
Hai cấu hình lựa chọn theo quy mô và cách vận hành của nhà máy. Đo bằng cấu hình nào thì dữ liệu cũng được tích lũy theo cùng một chuẩn.
Chuyền sản xuất hàng loạt dùng Device Ver., chuyền nhiều mã số lượng ít dùng Tablet Ver.
Device Ver.MONOLOG V1 | Tablet Ver.MONOLOG V2 | |
|---|---|---|
| Cấu hình · Đo lường | ||
| Cấu hình | Bộ đếm thông minh · Cảm biến góc bàn đạp · Andon | Máy tính bảng công nghiệp · Cảm biến góc bàn đạp · Andon |
| Nguyên lý đo | Đo thời gian may từ độ rung máy may và góc bàn đạp | Phân biệt may và handling từ tọa độ chuyển động tay và góc bàn đạp |
| Dữ liệu thu thập | Số chu kỳ · Thời gian may · Thời gian handling | Cycle Time · Sản lượng mỗi giờ · Tọa độ khớp · Động tác may |
| Công nhân nhập | Nhấn nút một lần khi xong mỗi sản phẩm | Đăng nhập ID · QR rồi chọn công đoạn |
| Video · Dữ liệu cá nhân | Không thu thập dữ liệu cá nhân | Không lưu video, chỉ ghi tọa độ khớp |
| Thông số · Chứng nhận | ||
| Thiết bị chính | Bộ đếm tích hợp cảm biến rung và nút đếm | Máy tính bảng công nghiệp 10 inch |
| Camera | Không có | Camera tích hợp |
| Cảm biến bàn đạp | Cảm biến góc bàn đạp (gắn giá đỡ bên hông bàn đạp) | Cảm biến góc bàn đạp (gắn giá đỡ bên hông bàn đạp) |
| Xử lý | Gửi tín hiệu đo về máy tính khu vực | Xử lý ngay trên máy tính bảng, chỉ gửi kết quả |
| Kết nối · Lưu trữ | Wi-Fi, lưu tại máy tính khu vực khi mất kết nối | Truyền Wi-Fi mã hóa, lưu trên máy tính bảng khi mất kết nối |
| Nguồn điện · Lắp đặt | 1 bộ cho mỗi máy may, không phụ thuộc hãng máy | Cấp nguồn cho từng cell, lắp đặt khoảng 2 phút mỗi cell |
| Andon | Đèn 10 ô hiển thị tiến độ so với mục tiêu (đặt trên bàn máy) | Andon tương tự, lắp trên giá chỉ bên phải |
| Chứng nhận · Thử nghiệm | FCC · QCVN 18 · QCVN 112 · IP4X | IP65 · MIL-STD-810H (thả rơi 1,2 m) |
| Môi trường áp dụng | ||
| Hình thức sản xuất | Chuyền sản xuất hàng loạt với nhiều bàn máy | Chuyền đơn nhỏ nhiều mã hàng, thay mã thường xuyên |
| Cách vận hành | Tập trung: bộ phận quản lý sản xuất quản lý mọi chuyền | Theo cell: công nhân tự chọn · quản lý công đoạn |
Field
to Screen
Cấu trúc
Giá trị đo tại bàn máy được truyền qua máy tính khu vực và đám mây rồi hiển thị trên màn hình.
Cấu trúc vẫn thu thập dữ liệu tại xưởng khi mất Internet và tự động gửi khi có kết nối lại
EVENT LOG · ZONE 03
- 08:12Bàn máy 07 · Xong 1 sản phẩmLưu tại máy tính khu vực → Gửi lên đám mây
- 08:13Bàn máy 12 · Xong 1 sản phẩmLưu tại máy tính khu vực → Gửi lên đám mây
- 10:41Mất kết nối InternetMáy tính khu vực bắt đầu lưu giữ bản ghi
- 10:42Bàn máy 07 · Xong 1 sản phẩmLưu tại máy tính khu vực · Chờ gửi
- 11:30Bàn máy 12 · Xong 1 sản phẩmLưu tại máy tính khu vực · Chờ gửi
- 12:05Kết nối Internet được khôi phụcGửi các bản ghi đã lưu theo thứ tự
- 12:06Đã gửi xong bản ghi tồn đọngCập nhật bảng hiển thị · màn hình web
DATA TIMELINE
Thời điểm và sự kiện chỉ là ví dụ minh họa.
Built for
the Line
Cấu hình · Vận hành nhà máy
Cấu hình thiết bị lắp đặt tại nhà máy, từ bàn máy đến màn hình, cùng cách triển khai và vận hành.
Cấu trúc bảo mật áp dụng tiêu chuẩn quốc tế OPC-UA · AAS và xác thực lẫn nhau, từ thu thập tại xưởng đến cung cấp ra bên ngoài
Máy tính khu vực đóng vai trò gateway OPC-UA, chuyển tín hiệu MQTT · Modbus · REST thành biến OPC-UA; kết nối trên đoạn này được bảo vệ bằng ký số · mã hóa và xác thực lẫn nhau X.509.
AAS sắp xếp dữ liệu chuẩn, truy vết Lot, BOM và dữ liệu dấu chân carbon (PCF) lưu trong DB thành 7 Submodel chính thức của IDTA,
cung cấp qua API chuẩn cho hộ chiếu sản phẩm số (DPP) của EU, hồ sơ chứng minh CBAM (cơ chế điều chỉnh biên giới carbon) và kiểm toán của Buyer.OPC-UA được áp dụng cho toàn bộ đoạn thu thập, bảo vệ bằng ký số · mã hóa và xác thực lẫn nhau X.509; AAS sắp xếp dữ liệu truy vết Lot · BOM · dấu chân carbon (PCF) thành 7 Submodel chính thức của IDTA và cung cấp qua API chuẩn.
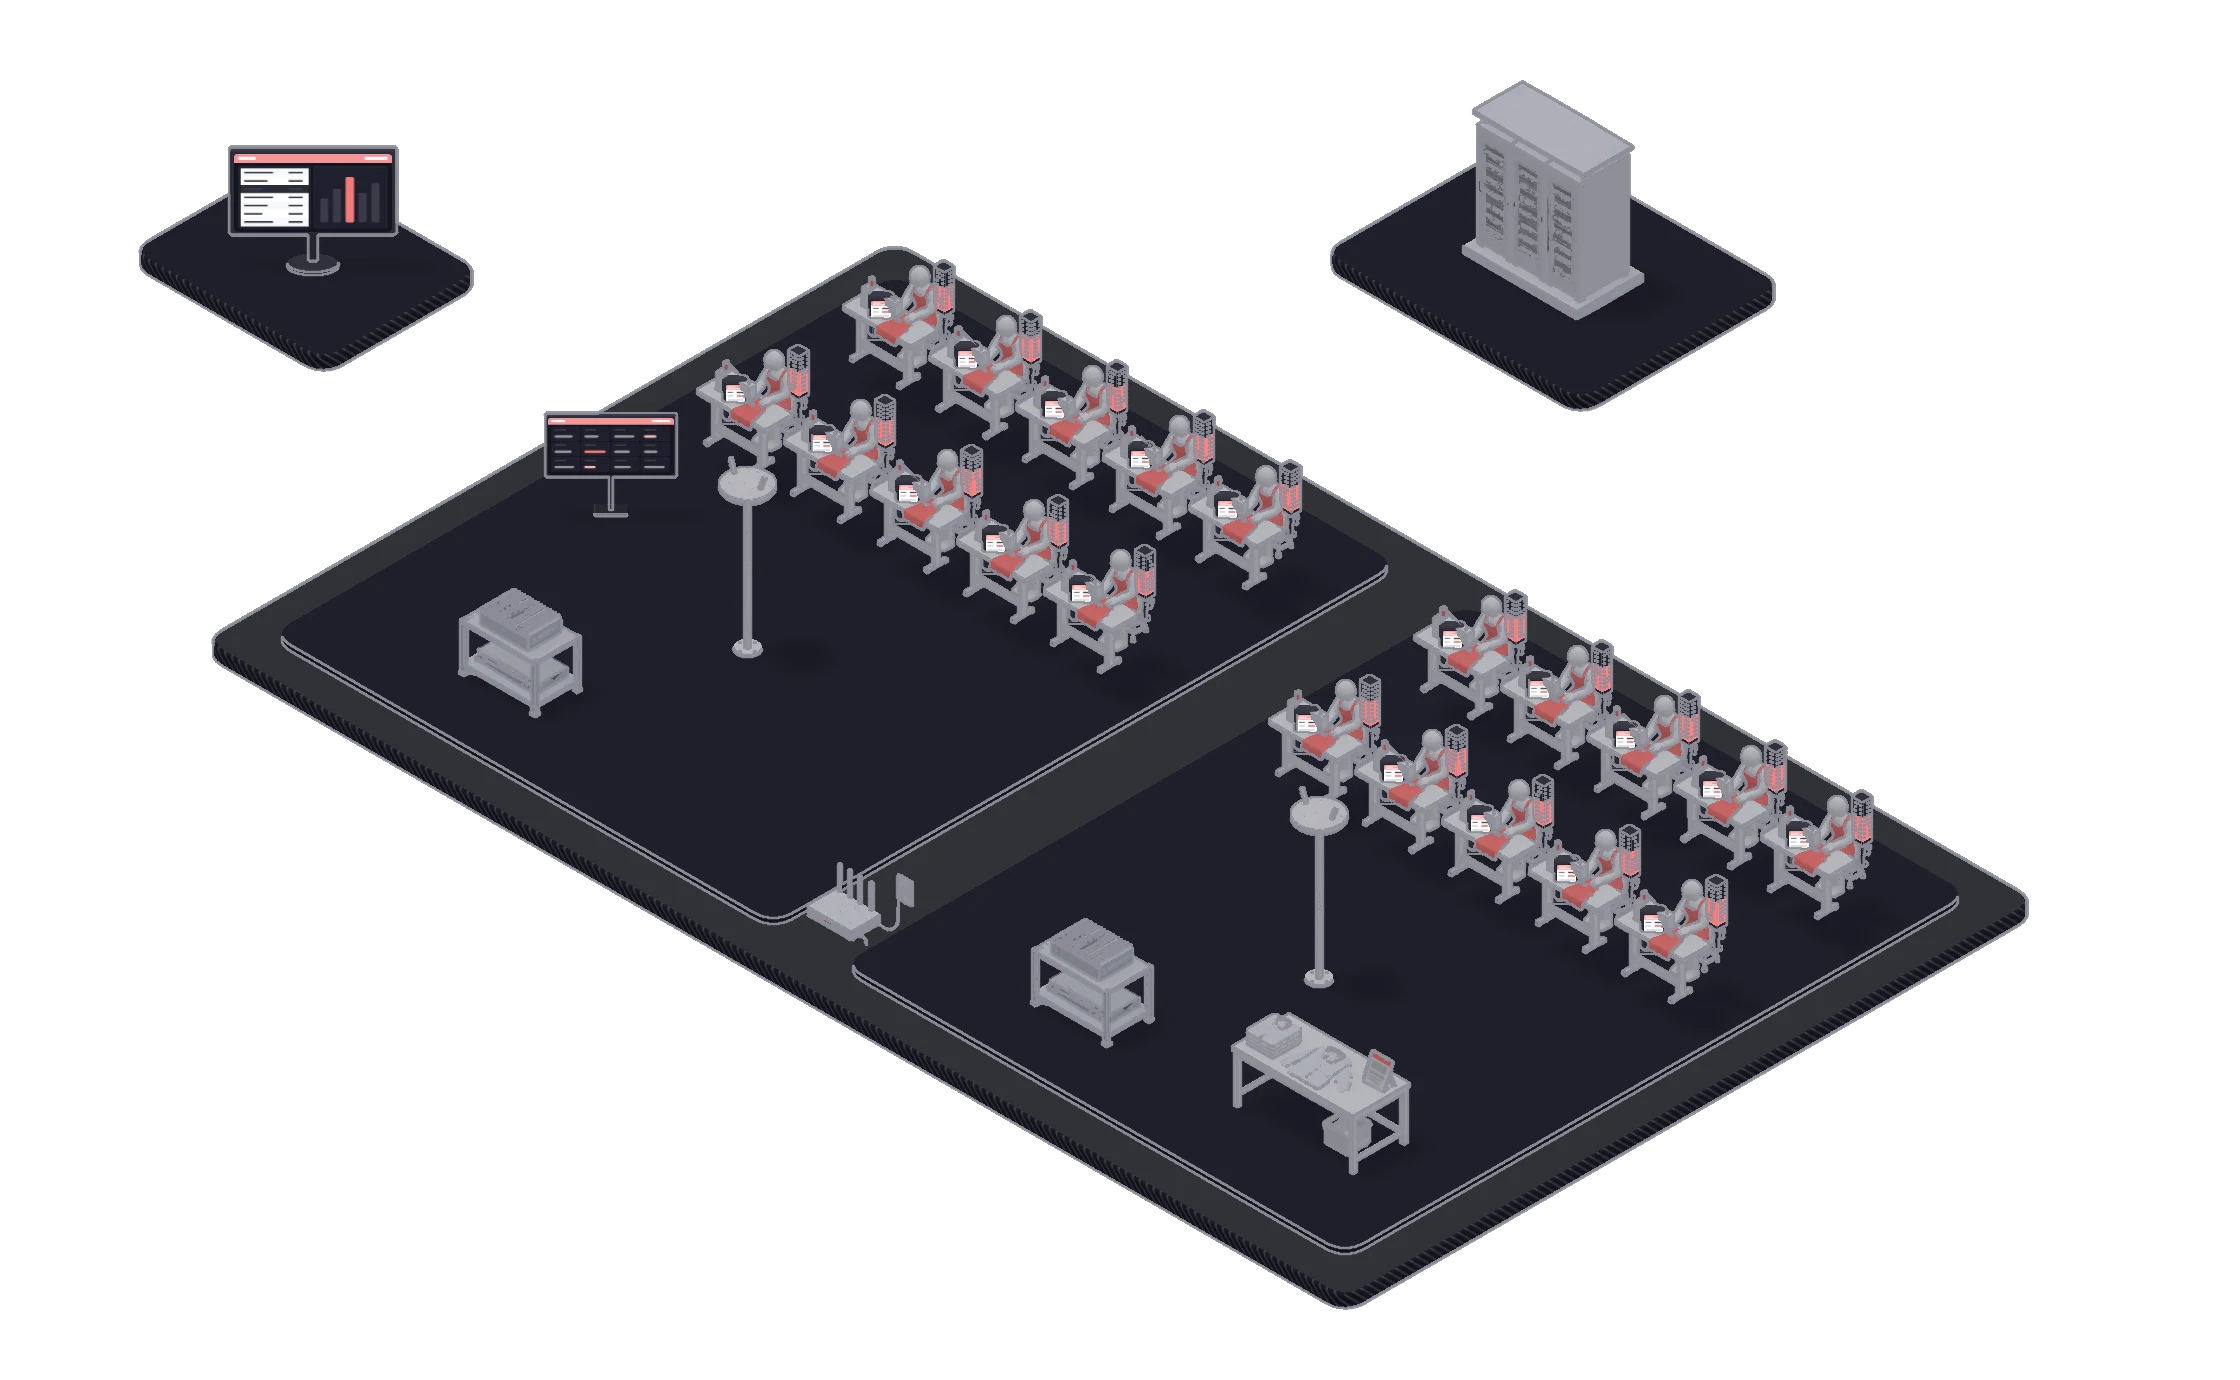
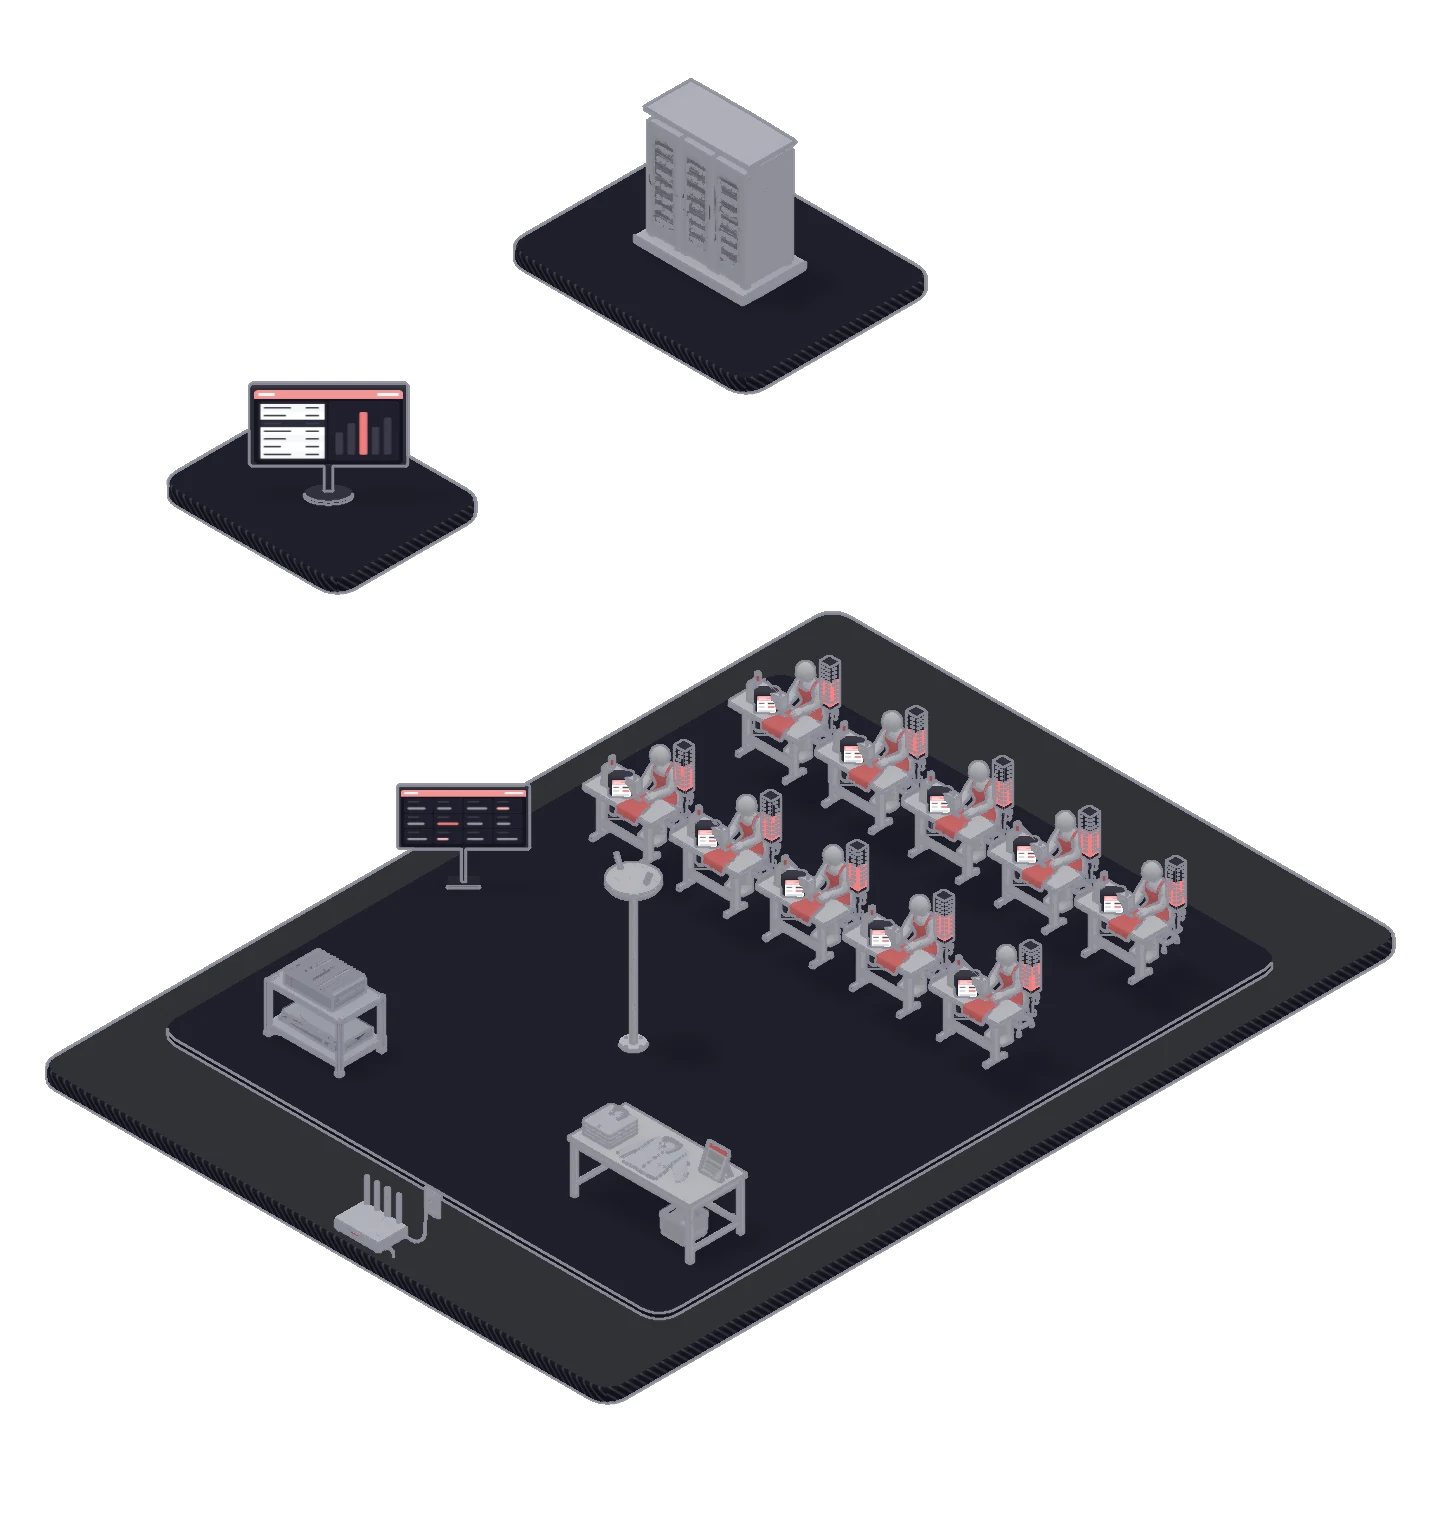
Hình minh họa 2 khu vực, mỗi khu vực gồm 2 chuyền.Hình minh họa 1 khu vực gồm 2 chuyền. Số thứ tự trong sơ đồ trùng với số trong bảng bên dưới.
| 1Thiết bị đo | 1 bộ cho mỗi máy may (Device Ver. hoặc Tablet Ver.) |
| 2Bộ phát Wi-Fi | 1~2 bộ mỗi chuyền, lắp ở độ cao khoảng 2 m so với sàn |
| 3Máy tính khu vực | 1 máy cho mỗi 1~2 chuyền, lưu bản ghi trong nhà máy trước |
| 4Cổng Internet | Kết nối mạng khu vực với Internet |
| 5SIJE Cloud | Bản ghi thành chuẩn và Output theo công đoạn |
| 6Màn hình | TV bảng chuyền · Web dashboard · Tablet QC |
| Mất Internet | Vẫn thu thập, có mạng lại tự gửi bản ghi tồn |
| Tách khu vực | Sự cố ở một khu vực không ảnh hưởng đến khu vực khác |
| Monolis | Nhận chuẩn của chuyền, gửi AMV và sản lượng thực tế |
| QC | Ghi kết quả kiểm tra thành phẩm trên máy tính bảng QC |
| Áp dụng | SIJE thực hiện từ cấu hình mạng đến thiết lập chuyền |
| Giai đoạn làm quen | 3 ngày đầu thu thập, rồi dự báo · điều chuyển |
| Phân loại phần cứng | SIJE cung cấp · mua tại chỗ · khách hàng chuẩn bị |
| Chuẩn truyền thông | IEC 62541 OPC-UA(OPC UA for ISA-95) |
| Bảo mật truyền thông | Ký số · mã hóa Basic256Sha256, xác thực lẫn nhau X.509 |
| Chuẩn dữ liệu | IEC 63278 AAS, 7 Submodel chính thức của IDTA |