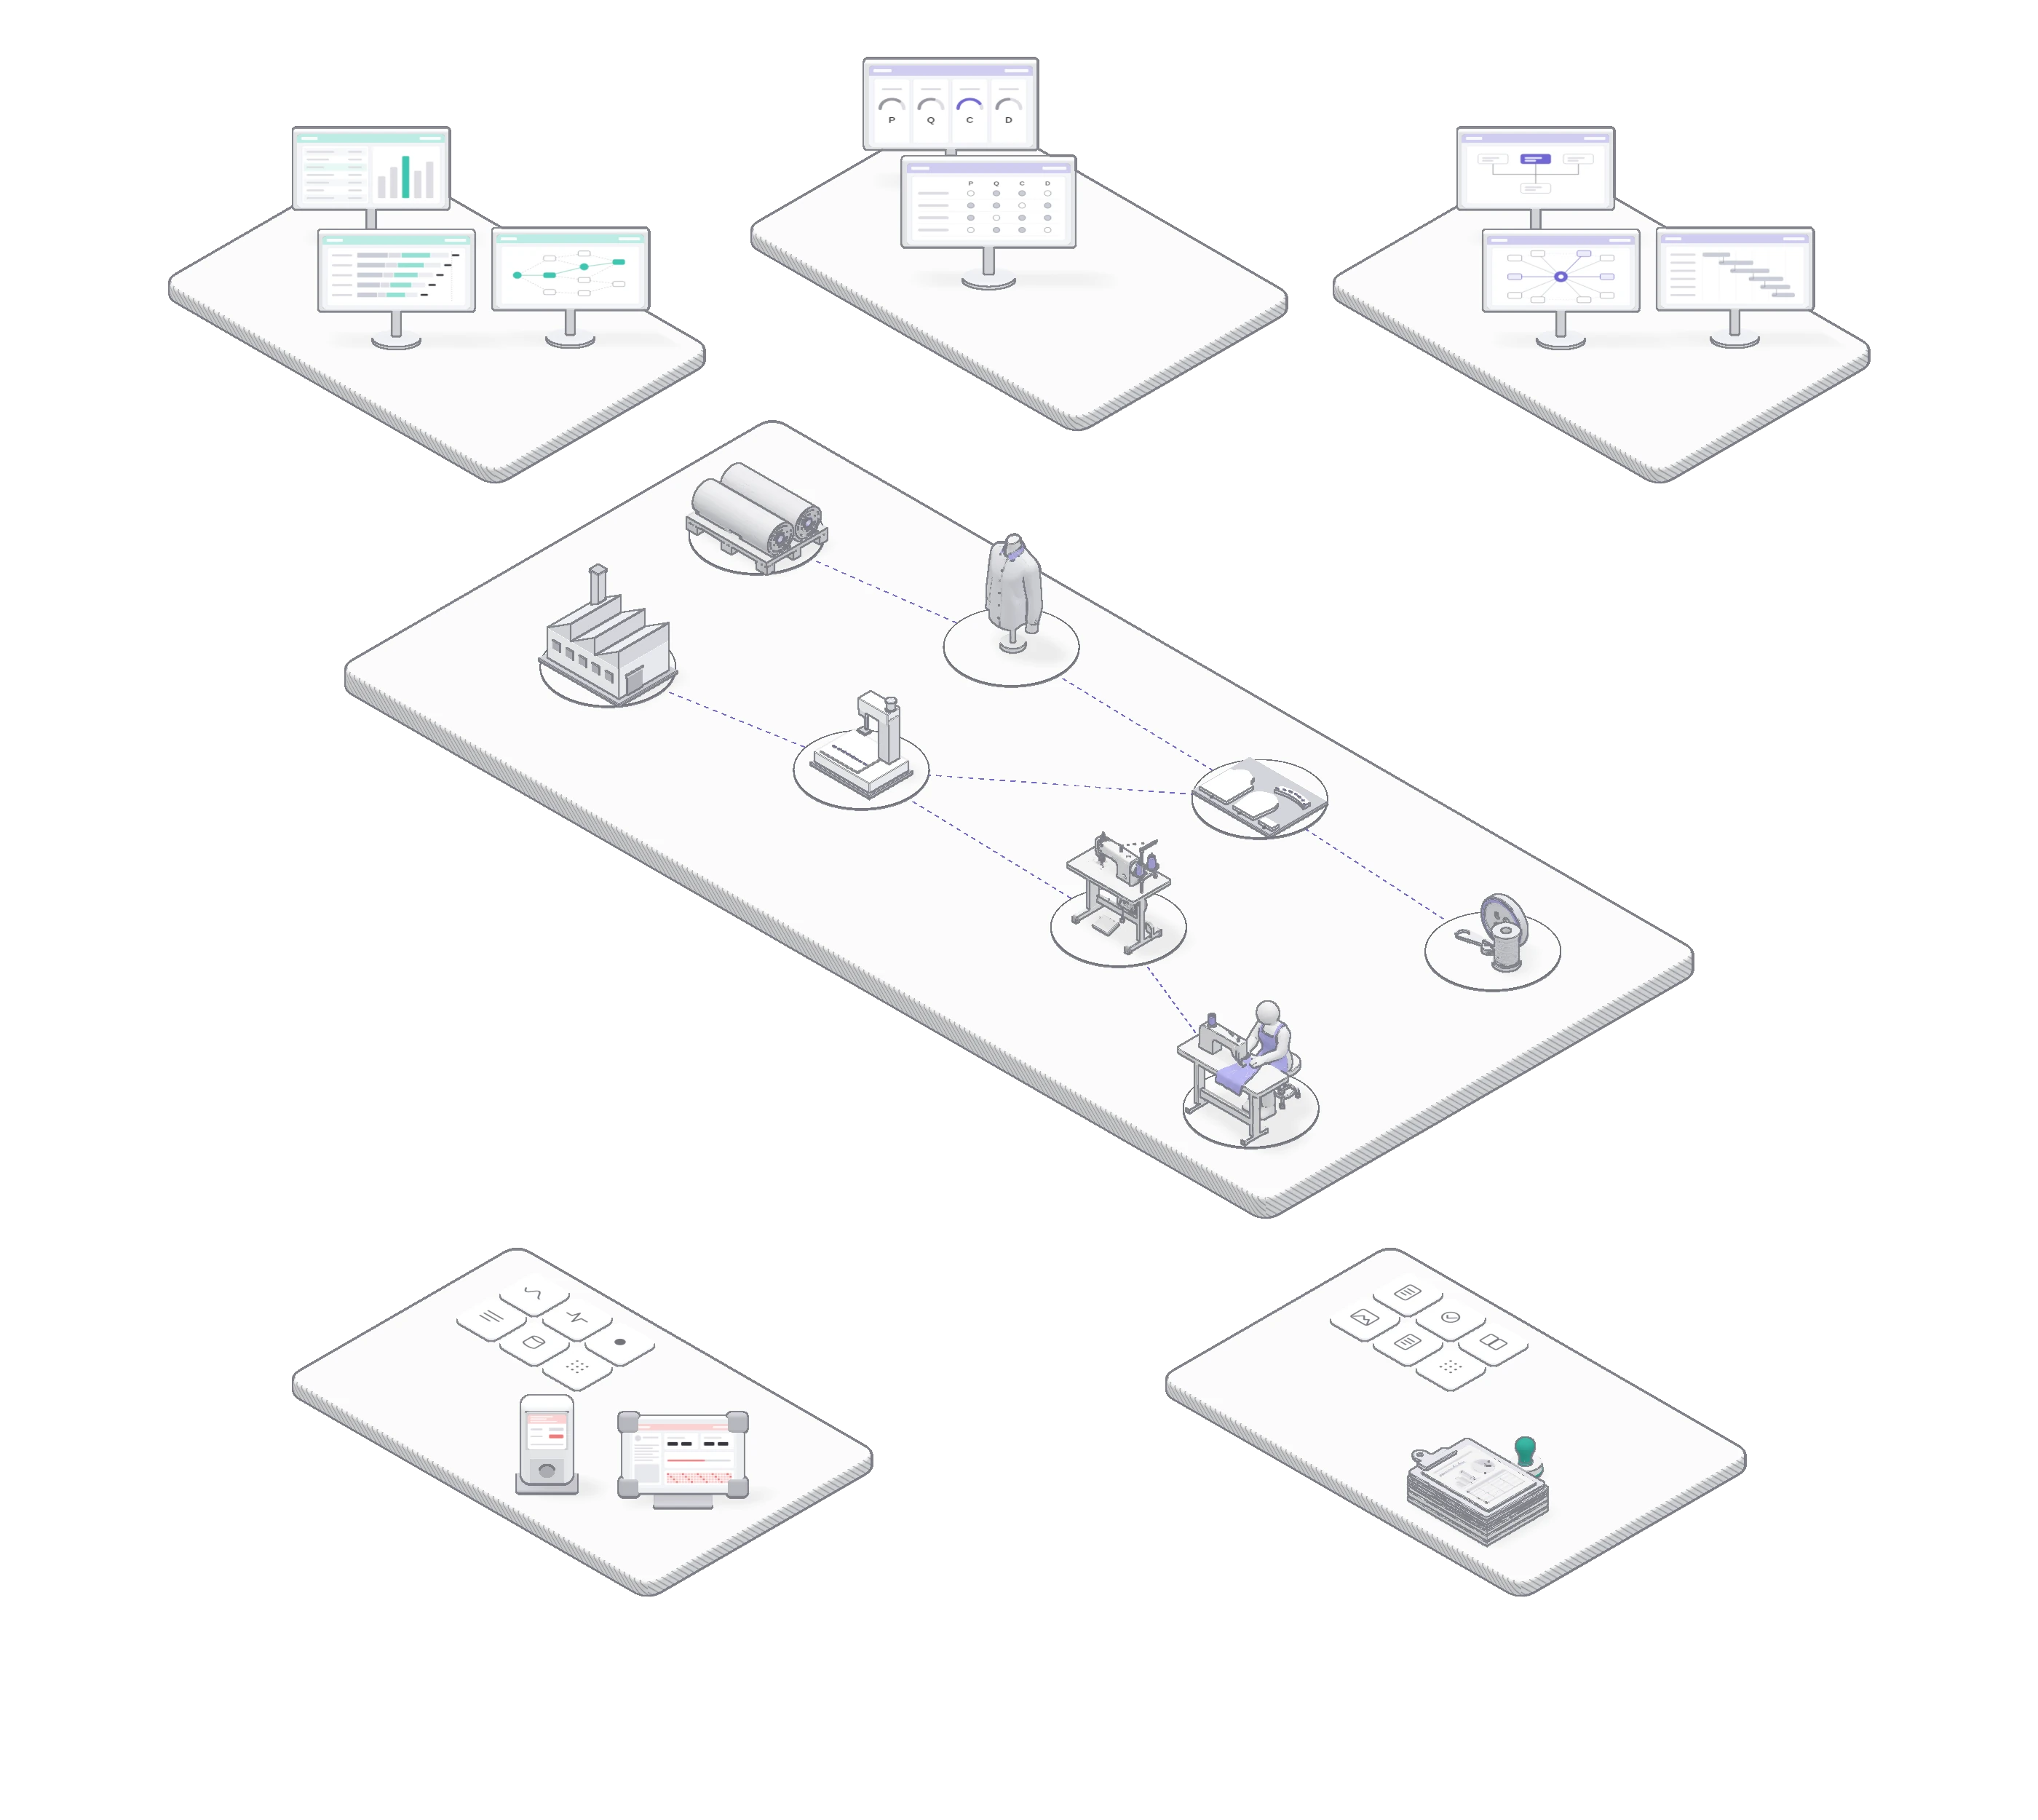
Tiga produk yang terhubung dalam satu pipeline data
Monolis: Mengelola seluruh proses OEM, mulai dari penerimaan order hingga pengeluaran barang jadi. Monolog: Menerapkan smart factory pada lini produksi jahit. Mono:parts: Mengotomatiskan pengadaan dan pemesanan bahan tambahan (trims).
Alur serah terima informasi antarorganisasi untuk menjalankan order OEM
Selama satu order melewati 7 tahap dari sampel hingga pengiriman, 8 organisasi di sisi Buyer · Vendor · pabrik membagi 29 pekerjaan. Di sela itu, dokumen seperti P/O, lembar biaya, dan instruksi kerja berpindah dari satu organisasi ke organisasi lain sebanyak 48 kali, dan permintaan konfirmasi yang harus menunggu balasan terjadi 19 kali. Diagram di bawah dimulai dari bagian yang ditangani tiga produk, lalu saat digulir berubah berturut-turut menjadi struktur serah terima saat ini dan struktur setelah SIJE ON. Dengan SIJE ON, pekerjaan yang sama dicatat dalam satu catatan order, dan setiap organisasi membaca catatan tersebut.Selama satu order melewati 7 tahap dari sampel hingga pengiriman, 8 organisasi membagi 29 pekerjaan, dokumen berpindah 48 kali, dan permintaan konfirmasi terjadi 19 kali. Dengan SIJE ON, pekerjaan yang sama dicatat dalam satu catatan order.
SOLUTION
Catatan utamaSerah terima kerja↻ Konfirmasi balikTugas pemegang catatan utamaTugas yang terlibat
MonolisMonologMono:partsStandar turunData naik
Serah terima kerja 48Konfirmasi balik 19
Catatan utamaCatatan dibuat sistemCatatan input manualKerja di luar sistem
Putar ponsel ke posisi mendatar agar diagram langsung terbaca
SOLUTION
Catatan utamaSerah terima kerja↻ Konfirmasi balikTugas pemegang catatan utamaTugas yang terlibat
P2 // FUNCTIONS
Seven Stages, Three Products
Fitur per tahap
Layar yang ditangani setiap produk pada tiap tahap diagram di atas.
Fitur yang menggantikan input, perhitungan, dan pembacaan
Delapan fitur di bawah ini mengambil alih pekerjaan menyalin, mencari, dan menghitung yang selama ini dilakukan orang. Input dokumen dan penyusunan perintah kerja menghapus pengetikan ulang, pre-book, Line Balancing, dan prediksi tenggat pengiriman mengotomatiskan perhitungan, sedangkan skor keterampilan, Andon, dan pengukuran gerakan tangan menampilkan kondisi lantai produksi sebagai nilai terukur.Delapan fitur yang membuat sistem mengambil alih pekerjaan menyalin, mencari, dan menghitung yang selama ini dilakukan orang.
Input otomatis dokumen order
Unggah P/O Buyer, TechPack, dan BOM, maka info order, assortment, dan BOM terisi sekaligus. Hanya item yang tidak terpetakan yang tersisa di jendela konfirmasi, dan tidak ada kolom yang perlu disalin tangan.Unggah P/O Buyer, TechPack, dan BOM, maka info order, assortment, dan BOM terisi sekaligus.
Integrasi dan standardisasi perintah kerja
Monolis mengumpulkan instruksi kerja yang tersebar di lembar instruksi, telepon, messenger, dan email ke satu tempat, lalu menyusun ulang format yang berbeda di tiap Buyer menjadi perintah kerja standar perusahaan untuk dikirim ke pabrik.Instruksi kerja yang tersebar di telepon, messenger, dan email dikumpulkan lalu disusun ulang menjadi perintah kerja standar perusahaan.
Pre-book dan jadwal otomatis
Sebelum order dikonfirmasi, lini dipesan lebih dulu dengan kuantitas perkiraan, dan setelah dikonfirmasi langsung diteruskan menjadi alokasi order tetap. Tanggal selesai dihitung otomatis dengan mengecualikan hari libur di kalender pabrik.Sebelum order dikonfirmasi, lini dipesan lebih dulu dengan kuantitas perkiraan, lalu diteruskan menjadi alokasi order tetap setelah dikonfirmasi.
Simulasi Line Balancing
Waktu aktual tiap proses dibandingkan dengan garis acuan Takt Time untuk menemukan Bottleneck, dan efek pemindahan operator langsung dihitung. Auto Layout merekomendasikan jumlah operator yang dibutuhkan dan penempatan posisinya.Waktu aktual tiap proses dibandingkan dengan garis acuan Takt Time untuk menemukan Bottleneck, dan efek pemindahan operator langsung dihitung.
Prediksi tenggat
Sisa hari kerja dihitung ulang setiap hari dari jumlah kumulatif produk yang lolos QC dan Learning Curve. Setiap lini dinilai terlambat, selesai lebih awal, atau perlu tindakan, lalu diurutkan menurut tingkat risiko.Sisa hari kerja dihitung ulang setiap hari dari jumlah kumulatif produk yang lolos QC dan Learning Curve.
Skor keterampilan operator
Skor kecepatan dan konsistensi dihitung per operator dan diberi peringkat S~D setiap kuartal. Tren kinerja per proses dan kurva produksi tersimpan sebagai profil yang menjadi dasar penempatan di lini dan rencana pelatihan.Skor kecepatan dan konsistensi dihitung per operator dan diberi peringkat S~D setiap kuartal.
Andon dan target dinamis
Andon di samping mesin jahit menampilkan tingkat pencapaian target hari ini dengan warna dan gauge 10 tingkat. Kecepatan target dihitung ulang setiap hari dengan Learning Curve, sehingga acuan hari pertama style baru berbeda dengan hari ke-20.Andon di samping mesin jahit menampilkan tingkat pencapaian target hari ini dengan warna dan gauge 10 tingkat.
Pengukuran berbasis pengenalan gerakan tangan
Kamera tablet membaca gerakan tangan operator untuk mengukur waktu aktual terukur (AMV) tiap proses. Video asli tidak disimpan, dan dengan tambahan sinyal sensor sudut pedal, gerakan mesin juga diukur bersamaan.Kamera tablet membaca gerakan tangan operator untuk mengukur waktu aktual terukur (AMV) tiap proses.
3-B. 6 tahap aset pengetahuan manufaktur
6 tahap aset pengetahuan manufaktur, dari pengukuran di lantai produksi hingga integrasi rantai pasok
Catatan yang diukur Monolog di pabrik melewati kamus data khusus industri jahit, sehingga jelas waktu tersebut untuk bagian mana, dari style apa, dan dengan peralatan apa, lalu algoritma statistik menyaring outlier dan menetapkannya sebagai data acuan untuk setiap proses. Monolis memakai data acuan ini untuk merancang biaya pra-produksi (Pre-Costing) berbasis analisis proses, dan Buyer, Vendor, pabrik, serta Vendor bahan tambahan menjadikannya acuan bersama untuk menyelaraskan produksi, kualitas, biaya, dan tenggat pengiriman.Catatan pengukuran Monolog melewati kamus data khusus industri jahit dan penyaringan statistik hingga menjadi data acuan per proses, lalu Monolis memakai data acuan ini untuk merancang biaya pra-produksi (Pre-Costing) berbasis analisis proses.
STAGE
Tahap
Pelaksana
STAGE 01COLLECT
Pengumpulan data sumberDari sinyal jahit dan pedal mesin jahit, setiap siklus dicatat terpisah menjadi waktu jahit (VA) dan waktu handling (NVA).
Monolog
STAGE 02DEFINE
Pemberian makna pada dataNama proses dan nama peralatan yang ditulis berbeda-beda dihubungkan ke 47.359 proses standar dan kosakata terkendali peralatan.
Kamus data khusus industri jahit
STAGE 03STANDARDIZE
Membangun data acuan tunggalSMV, Loss rate, dan efisiensi yang sudah ditetapkan digabung dengan data acuan menjadi SSOT untuk seluruh organisasi.SMV, Loss rate, dan efisiensi hasil pengukuran digabung dengan data acuan style, BOM, dan peralatan menjadi SSOT.
Penyaringan statistik · Penetapan
STAGE 04STANDARD
Perencanaan Pre-CostingDengan data acuan yang sudah ditetapkan, biaya pra-produksi (Pre-Costing) berbasis analisis proses dirancang dalam satu tabel acuan.
Monolis
STAGE 05COLLABORATE
Kolaborasi PQCDProduksi, kualitas, biaya, dan tenggat pengiriman diselaraskan berdasarkan tabel acuan yang sama.
Buyer · Vendor · Pabrik · Vendor bahan tambahan
STAGE 06INTEGRATE
Integrasi rantai pasok menyeluruhData semua order, badan usaha, dan musim tersambung dengan cara yang sama.
MonolisMono:parts
CALIBRATE
Siklus kalibrasi (CALIBRATE): setiap kali order selesai, nilai acuan diperkirakan ulang dari hasil aktual, dan acuan sebelumnya diganti dengan riwayat tetap tersimpan.
SIJE Knowledge Asset → Powered by the Dictionary
P4 // DEPLOYMENT
Keep Your Standards
Implementasi
Penerapan bertahap yang dimulai tanpa mengubah standar yang selama ini Anda gunakan.
Penerapan 3 tahap yang disesuaikan dengan lokasi usaha Anda, dimulai dari diagnosis · desain
Ruang lingkup dan hasil kerja setiap tahap ditetapkan secara tertulis sebelum kontrak.
PHASE 1
Diagnosis · Desain
Kami memetakan alur data dan menemukan bagian yang terputus, lalu menetapkan ruang lingkup penerapan dan hasil kerjanya.
PHASE 2
Implementasi · Mulai Operasi
Data yang ada dimigrasikan sesuai format standar, lalu sistem dioperasikan lebih dulu di satu lini atau satu badan hukum.
PHASE 3
Operasi
Kami memastikan sistem tetap berjalan walaupun penanggung jawab berganti, lalu memperluasnya ke lini dan badan hukum lain.
4-B. Optimasi Domain
Optimasi domain: alur kerja dirapikan dulu, baru sistem diterapkan
Penerapan ditangani oleh tim IO (Integration & Optimization). Personel yang berpengalaman di sourcing Vendor dan produksi pabrik turun langsung ke lapangan dan merapikan alur kerja sebelum menyesuaikan sistem. Rancangan digambar dengan objek dan hubungan yang ada di lantai produksi, seperti gulungan kain, bundel potongan, lini, dan operator, bukan dengan istilah TI, sehingga hasilnya menjadi lingkungan kerja standar yang khas bagi lokasi usaha Anda.Penerapan ditangani oleh tim IO (Integration & Optimization) yang berpengalaman di sourcing Vendor dan produksi pabrik, dan alur kerja dirapikan lebih dulu sebelum sistem disesuaikan.