Counted,
Then Ahead
Setelah Pengukuran
Dari data pengukuran, sistem menyajikan kondisi lini, prediksi produksi, hingga usulan realokasi operator.
Tiga tahap setelah pengukuran: visualisasi real-time, prediksi produktivitas, dan solusi pencegahan dini
RTP · TV Kanban
Predicted Output · Operation Simulation
Line Balancing · Auto Layout
Satu kotak grid adalah satu meja kerja, panjang batang adalah output hari ini. Posisi Bottleneck dan arah realokasi adalah contoh untuk penjelasan.
From Seconds
to Seasons
Dari Detik hingga Musim
Waktu yang diukur setiap siklus terakumulasi menjadi SMV pabrik dan menjadi dasar perhitungan biaya di Monolis.
Dari pengukuran satu siklus, melalui SMV pabrik, hingga menjadi dasar biaya
- 1
1 CYCLE Satu Siklus Jahit
Alat ukur meja kerja mencatat jumlah serta waktu jahit · handling setiap siklus.
- 2
1 DAY Satu Hari
Output lini dan tingkat pencapaian target terakumulasi per hari.
- 3
1 WEEK Satu Minggu
AMV per proses dikumpulkan per style · lini.
- 4
PROFILE Profil Operator · Proses
Tingkat keterampilan operator dan tren kinerja per proses disusun menjadi profil.
- 5
STANDARD SMV Pabrik
Setelah nilai pencilan disaring, nilai acuan per proses ditetapkan.
- 6
COST Monolis Proses · Ongkos Kerja
Nilai acuan yang ditetapkan menjadi dasar Proses · Ongkos Kerja di Monolis.
Alur SMV menjadi biaya dapat dilihat di halaman detail Monolis. Monolis Proses · Ongkos Kerja
Two Builds,
One Standard
Device Ver. · Tablet Ver.
Dua konfigurasi yang dipilih sesuai skala pabrik dan cara operasinya. Dengan konfigurasi mana pun, data terakumulasi dengan standar yang sama.
Device Ver. untuk lini produksi massal, Tablet Ver. untuk lini variasi tinggi volume kecil
Device Ver.MONOLOG V1 | Tablet Ver.MONOLOG V2 | |
|---|---|---|
| Konfigurasi · Pengukuran | ||
| Komponen | Penghitung pintar · Sensor sudut pedal · Andon | Tablet industri · Sensor sudut pedal · Andon |
| Prinsip Pengukuran | Mengukur durasi jahit dari getaran mesin jahit dan sudut pedal | Pisahkan jahit · handling dari gerak tangan dan pedal |
| Data Terkumpul | Jumlah siklus · Waktu jahit · Waktu handling | Cycle Time · Output per jam · Koordinat sendi · Gerakan jahit |
| Input Operator | Satu tekan tombol setiap selesai satu potong | Login ID · QR, lalu pilih proses |
| Video · Data Pribadi | Tidak mengambil data pribadi | Video tidak disimpan, hanya koordinat sendi yang dicatat |
| Spesifikasi · Sertifikasi | ||
| Unit Utama | Penghitung terpadu dengan sensor getaran dan tombol hitung | Tablet industri 10 inci |
| Kamera | Tidak ada | Kamera internal |
| Sensor Pedal | Sensor sudut pedal (braket di sisi pelat pedal) | Sensor sudut pedal (braket di sisi pelat pedal) |
| Pemrosesan | Sinyal ukur dikirim ke komputer zona | Diproses di dalam tablet, hanya hasil yang dikirim |
| Jaringan · Penyimpanan | Wi-Fi, disimpan di komputer zona saat koneksi putus | Wi-Fi terenkripsi, disimpan di tablet saat koneksi putus |
| Daya · Instalasi | 1 set per mesin jahit, merek mesin apa pun | Daya per sel, instalasi sekitar 2 menit per sel |
| Andon | Lampu 10 tingkat: progres vs target (di meja kerja) | Andon yang sama, dipasang di tiang benang kanan |
| Sertifikasi · Uji | FCC · QCVN 18 · QCVN 112 · IP4X | IP65 · MIL-STD-810H (jatuh 1,2 m) |
| Lingkungan Penerapan | ||
| Jenis Produksi | Lini produksi massal dengan banyak meja kerja | Lini variasi tinggi volume kecil dengan pergantian style yang sering |
| Cara Operasi | Terpusat: tim pengendalian produksi kelola semua lini | Kontrol per sel: operator memilih · mengelola proses per sel |
Field
to Screen
Struktur
Nilai yang diukur di meja kerja ditampilkan di layar melalui komputer zona dan cloud.
Struktur yang tetap mengumpulkan data di lantai produksi saat internet putus dan mengirim otomatis setelah pulih
EVENT LOG · ZONE 03
- 08:12Meja kerja 07 · 1 potong selesaiSimpan di komputer zona → kirim ke cloud
- 08:13Meja kerja 12 · 1 potong selesaiSimpan di komputer zona → kirim ke cloud
- 10:41Koneksi internet terputusKomputer zona mulai menyimpan catatan
- 10:42Meja kerja 07 · 1 potong selesaiTersimpan di komputer zona · menunggu kirim
- 11:30Meja kerja 12 · 1 potong selesaiTersimpan di komputer zona · menunggu kirim
- 12:05Koneksi internet pulihCatatan tersimpan dikirim berurutan
- 12:06Catatan tertunda selesai dikirimPapan status · layar web diperbarui
DATA TIMELINE
Waktu dan kejadian adalah contoh untuk penjelasan.
Built for
the Line
Konfigurasi · Operasi Pabrik
Susunan perangkat yang dipasang di pabrik dari meja kerja hingga layar, serta cara penerapan · operasinya.
Struktur keamanan dengan standar internasional OPC-UA · AAS dan autentikasi timbal balik, dari pengumpulan di lantai produksi hingga penyediaan eksternal
Komputer zona berperan sebagai gateway OPC-UA yang mengubah sinyal MQTT · Modbus · REST menjadi variabel OPC-UA, dan komunikasi pada jalur ini dilindungi dengan tanda tangan · enkripsi serta autentikasi timbal balik X.509.
AAS menyusun data acuan, pelacakan Lot, BOM, dan jejak karbon (PCF) yang tersimpan di DB menjadi 7 Submodel resmi IDTA,
lalu menyediakannya melalui API standar untuk Paspor Produk Digital (DPP) UE, bukti Mekanisme Penyesuaian Karbon Lintas Batas (CBAM), dan audit Buyer.OPC-UA diterapkan pada seluruh jalur pengumpulan dan dilindungi dengan tanda tangan · enkripsi serta autentikasi timbal balik X.509, sedangkan AAS menyusun data pelacakan Lot · BOM · jejak karbon (PCF) menjadi 7 Submodel resmi IDTA dan menyediakannya melalui API standar.
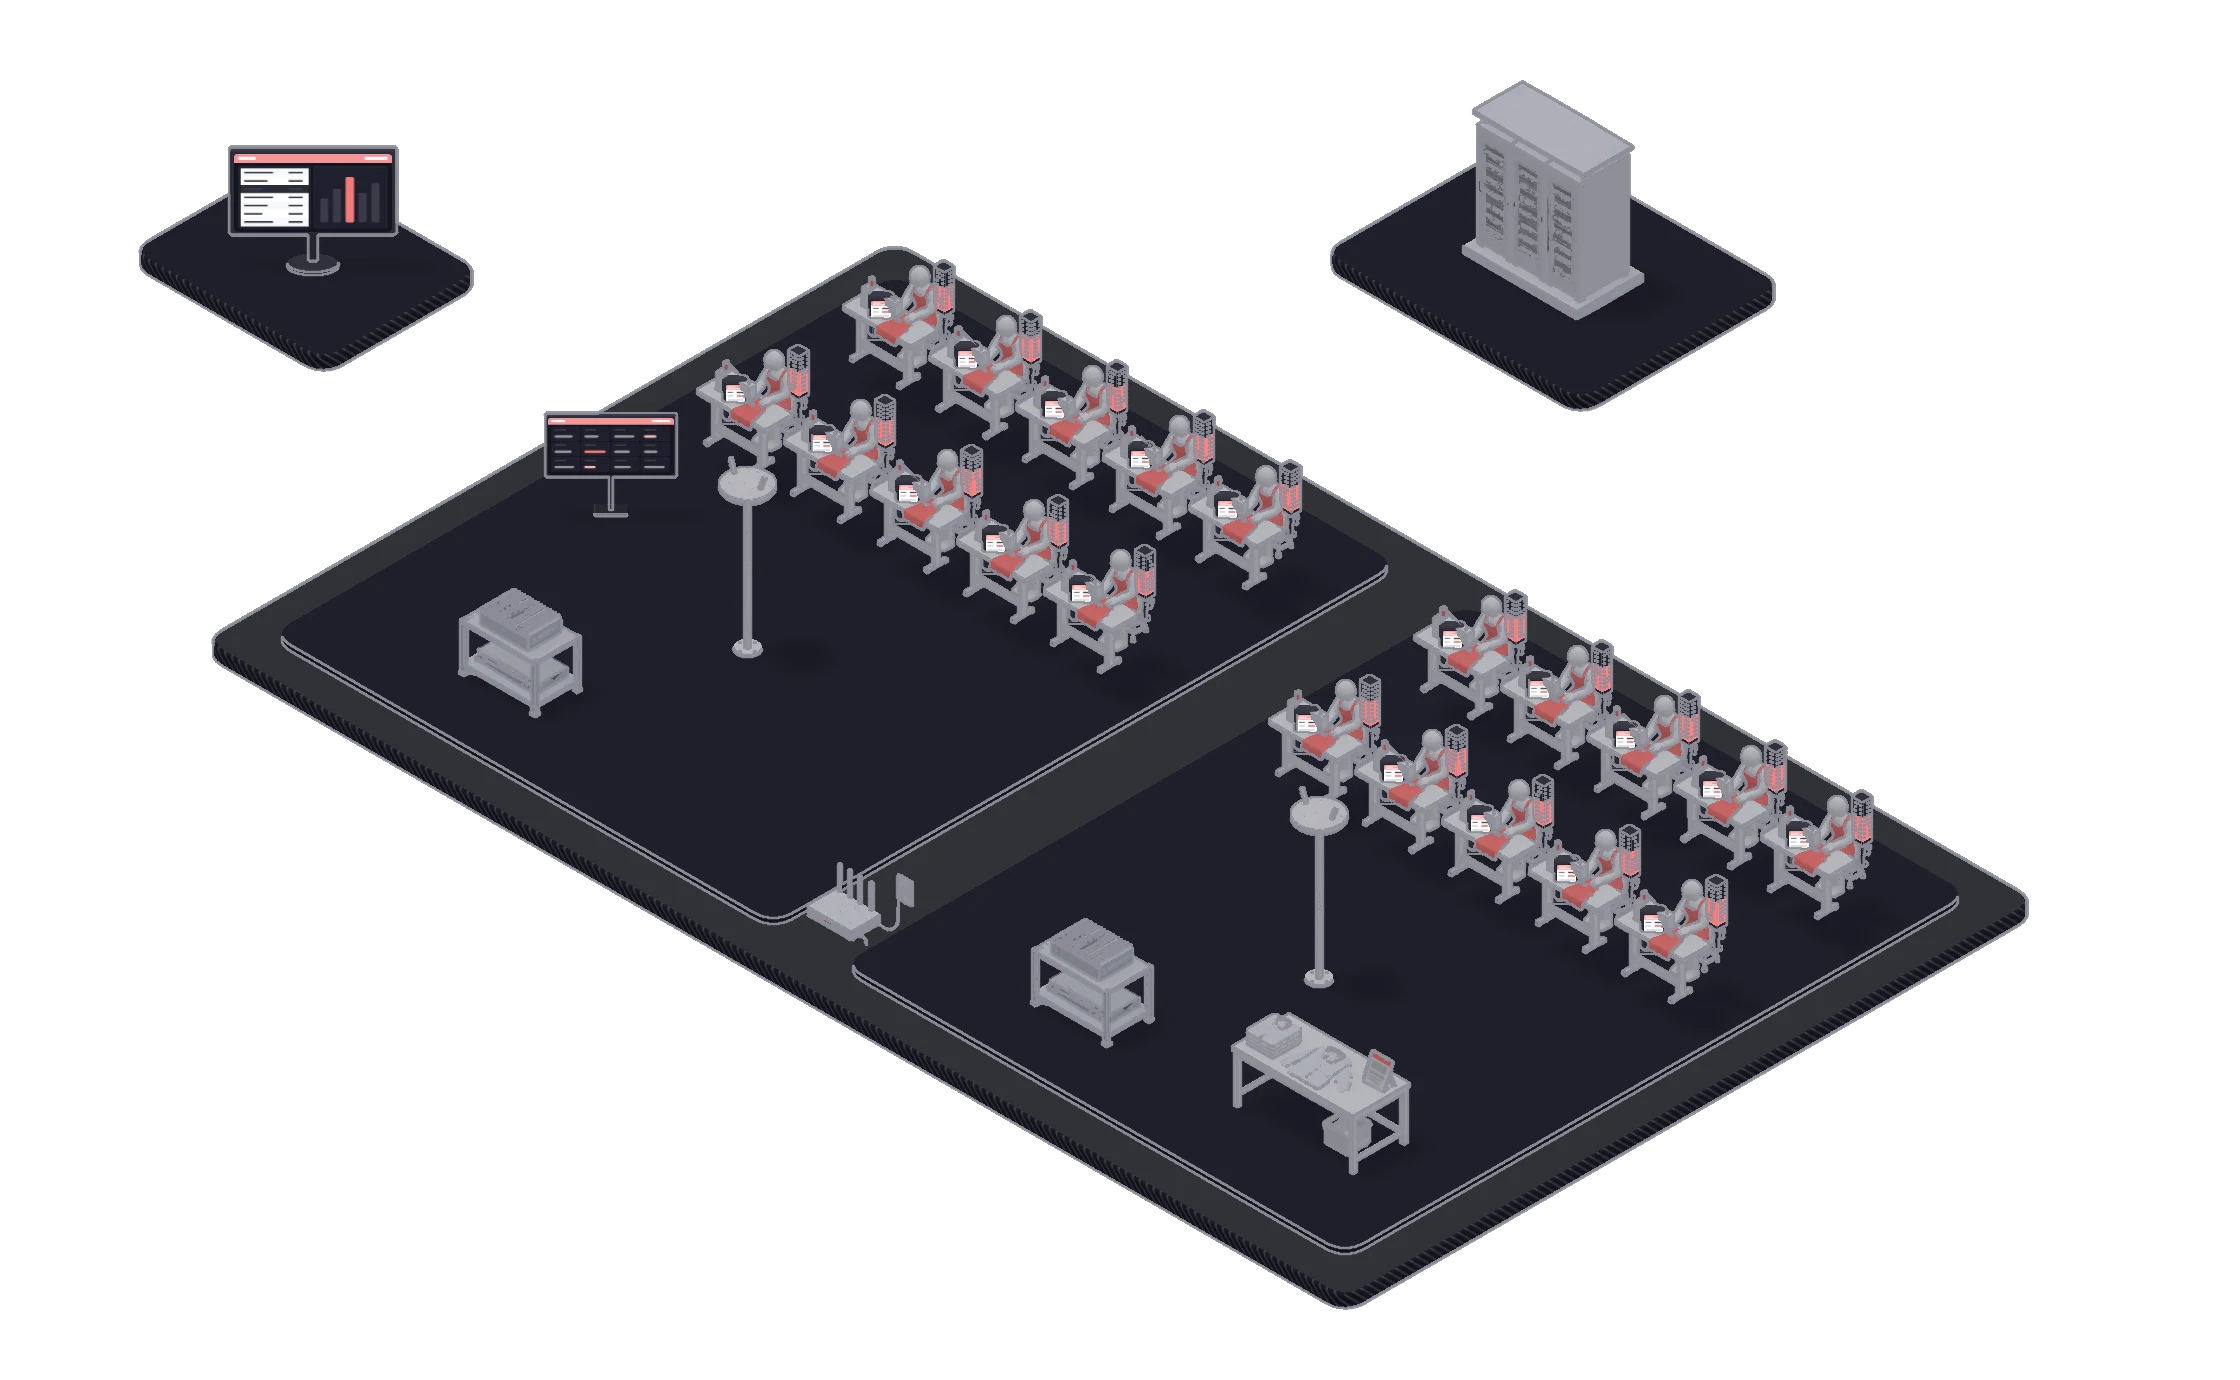
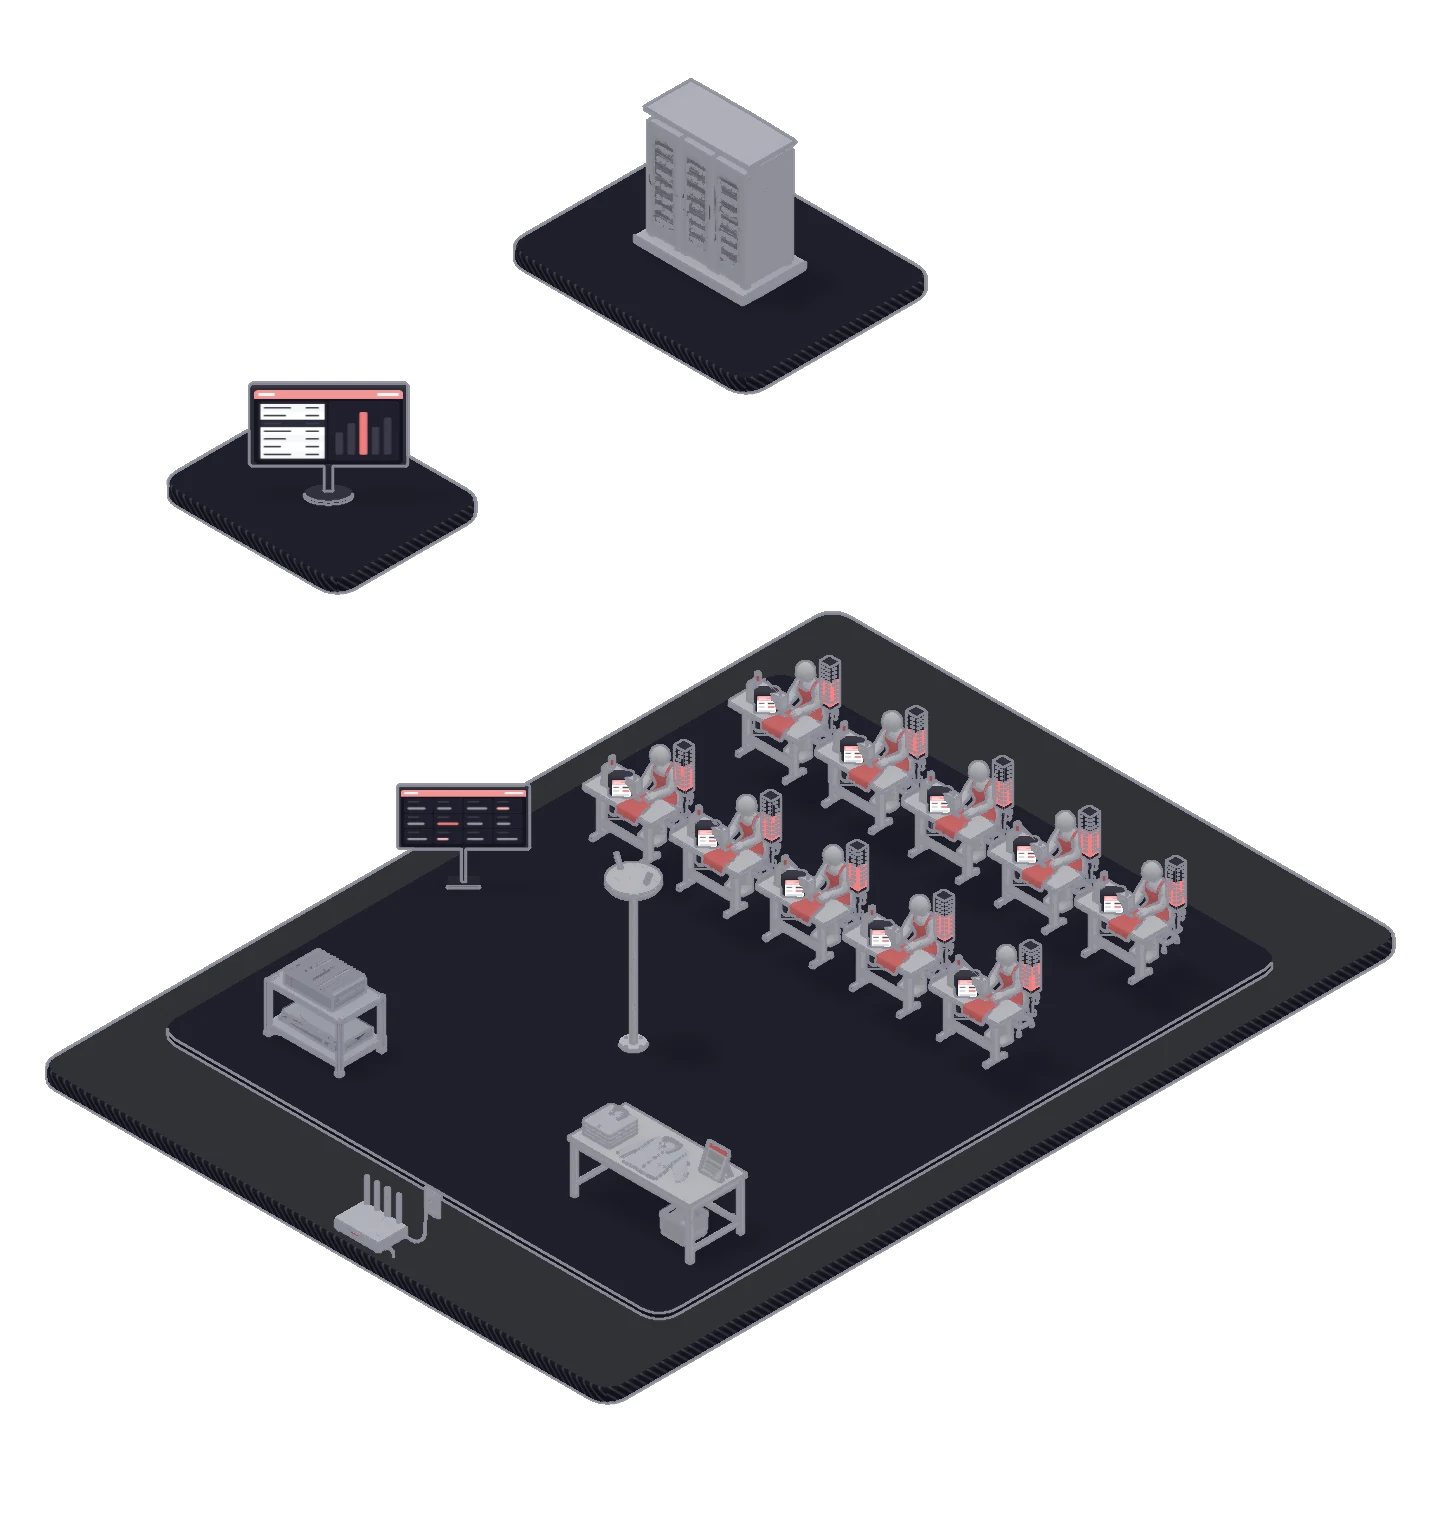
Contoh ini menggambarkan 2 zona yang masing-masing berisi 2 lini.Contoh ini menggambarkan 1 zona berisi 2 lini. Nomor pada diagram sama dengan nomor pada tabel di bawah.
| 1Alat Ukur | 1 set per mesin jahit (Device Ver. atau Tablet Ver.) |
| 2Router Wi-Fi | 1~2 unit per lini, dipasang sekitar 2 m dari lantai |
| 3Komputer Zona | 1 unit per 1~2 lini, catatan disimpan dulu di pabrik |
| 4Gateway Internet | Menghubungkan jaringan zona dengan internet |
| 5SIJE Cloud | Catatan jadi nilai acuan per proses dan output |
| 6Layar | TV papan status lini · Dasbor web · Tablet QC |
| Internet Putus | Tetap mengumpulkan, sisa catatan terkirim saat pulih |
| Isolasi Zona | Gangguan di satu zona tidak memengaruhi zona lain |
| Monolis | Menerima acuan lini, mengirim AMV dan output |
| QC | Hasil inspeksi barang jadi dicatat di tablet QC |
| Penerapan | SIJE mengatur jaringan hingga pengaturan lini |
| Masa Adaptasi | 3 hari data pasca-instalasi, lalu prediksi · realokasi |
| Komponen Hardware | Pasokan SIJE · beli lokal · disiapkan pelanggan |
| Standar Komunikasi | IEC 62541 OPC-UA(OPC UA for ISA-95) |
| Keamanan | Signing · Basic256Sha256, mutual auth X.509 |
| Standar Data | IEC 63278 AAS, 7 Submodel resmi IDTA |