MANUFACTURING KNOWLEDGE AI

Manufacturing Knowledge
as an Asset

Aset pengetahuan manufaktur
rantai pasok pakaian

Kantor pusat Vendor dan pabrik di luar negeri terhubung dalam satu pipeline data.
Data acuan dijaga sebagai SSOT dari penerimaan order hingga pengeluaran barang jadi.

O1 // THE GAP

Head & Hands,
Different Countries

Keterputusan perdagangan 3-Party

Dalam manufaktur padat karya, pelaku utama produksi adalah manusia sehingga sangat sensitif terhadap biaya tenaga kerja, dan karena itu struktur perdagangan 3-Party (tiga pihak: Buyer, Vendor, pabrik) menjadi yang paling efisien.
Akibatnya, pembagian kerja terbentuk sesuai bidang keahlian masing-masing, tetapi komunikasi antara ketiga organisasi tidak berjalan lancar.

  1. 1-AMengapa struktur transaksi terbagi tiga
  2. FIG.Three parties, three roles
  3. 1-BKuncinya adalah koneksi antarorganisasi
  4. FIG.Three systems, one manual relay
  5. 1-CKerugian akibat keterputusan
  6. KesimpulanPembagian kerja perdagangan 3-Party itu wajib
BUYERINTERMEDIARY TRADE COMPANYPRODUCTION SITESHIPMENTEUROPEAMERICASEUROPEAMERICAS
1-A. Mengapa struktur transaksi terbagi tiga

Struktur di mana order, sourcing, dan produksi berada di negara yang berbeda

Buyer adalah pihak yang memulai order,
dengan tujuan memasok produk yang sesuai permintaan konsumen tepat waktu melalui order dalam jumlah besar atau banyak model.
Vendor menangani pekerjaan sourcing seperti manajemen order, costing, pengadaan bahan baku dan bahan tambahan, perencanaan produksi, dan perdagangan,
dan umumnya berlokasi di Asia Timur Laut seperti Korea, Tiongkok, Hong Kong, dan Taiwan.
Pabrik produksi melakukan pemotongan, penjahitan, inspeksi, packing, dan pengeluaran barang, lalu mengekspor ke seluruh dunia.
Three parties, three roles
BUYER01
Fashion, Furniture, Toy, etc.Pihak yang memasok produk jahit konsumen ke pasar, seperti pakaian, tas, alas kaki, bantal, selimut, handuk, boneka, dan jok.
INTERMEDIARY TRADE COMPANY02
Vendor, Agency, Promotion, etc.Pihak yang melakukan sourcing atas order yang diterima dari Buyer sesuai syarat tenggat pengiriman, harga, dan kualitas.
PRODUCTION SITE03
Factory, OutsourcingPihak yang memproduksi produk jadi dan melakukan pengeluaran barang sesuai spesifikasi order dari Vendor.
1-B. Kuncinya adalah koneksi antarorganisasi

Perbedaan waktu, bahasa, dan sistem di antara tiga organisasi

Sistem yang digunakan Vendor tidak terhubung dengan catatan produksi yang digunakan pabrik.
Yang menghubungkan keduanya adalah lampiran file .xlsx dan .pdf, isi email, dan aplikasi pesan.
Bagian yang setiap kali disalin ulang oleh manusia adalah titik sambung sebenarnya dalam rantai pasok.
Three systems, one manual relay
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
01BuyerUTC-5 ~ +1 · EN
PLMPortal.pdf TechPackStandar inspeksi .xlsxIsi email
02VendorUTC+8 ~ +9 · KO · ZH
ERPCosting .xlsxP/O .pdfLampiran emailAplikasi pesan
03PabrikUTC+6 ~ +7 · VI · ID · BN
Laporan kertasPapan tulisFoto lapangan .jpgAplikasi pesanGambar pindaian
Beda waktu8~17 jam.
Tanya jawab memakan waktu lebih dari 1 hari kerja
Bahasa3 atau lebih bahasa.
Istilah proses dan standar kontrol berbeda di setiap bahasa
Sistem3 atau lebih penyimpanan data yang terpisah satu sama lain.
Seluruh transfer data dilakukan secara manual
Input manual berulangVendor memasukkan ulang ukuran, jumlah, dan kode warna dari TechPack .pdf ke ERP
Salin > TempelPabrik menyalin tabel acuan .xlsx ke papan tulis dan laporan harian kertas
Satuan & penulisan tidak seragamSatuan inch dalam spesifikasi Buyer dan cm dalam standar internal bercampur sehingga terjadi kesalahan konversi
Pembaruan informasi terlewatInformasi yang diperbarui lewat aplikasi pesan atau email tidak masuk ke tabel acuan sehingga harus dilengkapi sewaktu-waktu
Kirim ulang tanpa pembeda versiBeberapa salinan tabel acuan untuk style yang sama beredar hanya dengan nama file yang berbeda
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
RECORD
01BuyerUTC-5 ~ +1 · EN
PLMPortal.pdf TechPackStandar inspeksi .xlsxIsi email
Satuan & penulisan tidak seragamSatuan inch dalam spesifikasi Buyer dan cm dalam standar internal bercampur sehingga terjadi kesalahan konversi
Input manual berulangVendor memasukkan ulang ukuran, jumlah, dan kode warna dari TechPack .pdf ke ERP
02VendorUTC+8 ~ +9 · KO · ZH
ERPCosting .xlsxP/O .pdfLampiran emailAplikasi pesan
Pembaruan informasi terlewatInformasi yang diperbarui lewat aplikasi pesan atau email tidak masuk ke tabel acuan sehingga harus dilengkapi sewaktu-waktu
Salin > TempelPabrik menyalin tabel acuan .xlsx ke papan tulis dan laporan harian kertas
03PabrikUTC+6 ~ +7 · VI · ID · BN
Laporan kertasPapan tulisFoto lapangan .jpgAplikasi pesanGambar pindaian
Kirim ulang tanpa pembeda versiBeberapa salinan tabel acuan untuk style yang sama beredar hanya dengan nama file yang berbeda
Beda waktu8~17 jam.
Tanya jawab memakan waktu lebih dari 1 hari kerja
Bahasa3 atau lebih bahasa.
Istilah proses dan standar kontrol berbeda di setiap bahasa
Sistem3 atau lebih penyimpanan data yang terpisah satu sama lain.
Seluruh transfer data dilakukan secara manual
01Buyer
PLMPortal.pdf TechPack
02Vendor
ERPCosting .xlsxP/O .pdf
03Pabrik
Laporan kertasPapan tulisFoto lapangan .jpg
MANUAL RELAY
01 → 02
Input manual berulangBanyak informasi TechPack diinput ulang ke ERP
02 → 03
Salin > TempelTabel acuan disalin ke papan tulis dan laporan harian kertas
01
Satuan & penulisan tidak seragamKesalahan konversi karena inch dan cm bercampur
02
Pembaruan informasi terlewatPembaruan dari pesan dan email dilengkapi sewaktu-waktu
03
Kirim ulang tanpa pembeda versiBeberapa salinan tabel acuan beredar dengan nama file berbeda
Sistem
3 atau lebih penyimpanan data yang terpisah satu sama lain.Seluruh transfer data dilakukan secara manual
1-C. Kerugian akibat keterputusan

Kesamaan lima kerugian: semuanya terlambat diketahui

Salah input spesifikasi, konflik versi acuan, output yang baru diketahui belakangan, sengketa settlement biaya, dan hilangnya pengetahuan.
Kelima masalah ini baru diketahui jauh setelah waktu untuk menanganinya lewat.
KerugianApa yang terjadiKapan terlihat
Salah input spesifikasiSaat Vendor memasukkan ulang ukuran, jumlah, dan kode warna dari TechPack .pdf ke ERP, terjadi salah ketik, dan kain dipesan dengan spesifikasi yang salahSaat permintaan revisi
Konflik versi acuanDua atau lebih tabel acuan .xlsx untuk style yang sama beredar, dan pabrik memotong berdasarkan salah satunya. Inspeksi dilakukan dengan versi yang berbedaSaat gagal inspeksi
Output baru diketahui belakanganLaporan harian kertas tiba sehari terlambat melalui foto dan aplikasi pesan, dan rekapnya mingguan. Keterlambatan produksi baru diketahui menjelang pengeluaran barangMenjelang Ex-Fty
Sengketa settlement biayaTiga organisasi menghitung secara terpisah dari FOB hingga CM, dan saat settlement ketiga angka itu tidak cocokSaat settlement akhir bulan
Hilangnya pengetahuanRiwayat proses, spesifikasi, dan masalah yang terkumpul di setiap order tertinggal di kotak email dan folder pribadi penanggung jawab, sehingga tidak dipakai ulang untuk order berikutnyaSaat pergantian staf

Pembagian kerja dalam perdagangan 3-Party itu wajib.
Namun, dasar pengambilan keputusan ketiga organisasi harus berupa informasi yang sama dalam satu platform.

Titik awalnya adalah struktur di mana ketiga organisasi berbagi informasi terbaru secara real time, terlepas dari jarak fisik.

O2 // ORDER LIFECYCLE

One Order,
Six Steps

Siklus hidup order

Satu order melewati enam tahap dari penerimaan order hingga pengapalan.
Di setiap tahap, nilai yang sama diinput ulang di setiap alat.

  1. 2-AEnam tahap yang dilalui order
  2. FIG.Six stages, six tools, several open at once
  3. 2-BNilai yang sama diinput ulang di setiap alat
  4. KesimpulanSolusinya menghapus input ulang, bukan mengurangi alat
2-A. Enam tahap yang dilalui order

Catatan tersebar di organisasi penanggung jawab setiap tahap

Penerimaan order dimulai dari PLM dan email Buyer, lalu dipindahkan ke spreadsheet dan ERP Vendor.
Costing dihitung di spreadsheet lalu dimasukkan lagi ke ERP,
dan biaya CM pabrik dipertukarkan lewat email.
Laporan produksi dan QC tersebar di laporan harian tulisan tangan, spreadsheet, dan aplikasi pesan pabrik.
THE TOOL MAP

Untuk memproses satu tahap, banyak dokumen dan software dibuka bersamaan.
Order berjalan dengan mengandalkan pengetahuan tacit para staf.

Six stages, six tools, several open at once
ORDER STAGE →RECORD TOOLPLMERPSpreadsheetEmailAplikasi pesanKertas · Papan tulis00INTAKEBUYER · VENDORTECHPACK · SPECORDER ENTRYORDER SHEETP/O01COSTINGVENDOR · FACTORYQUOTATIONCOST SHEETCM REQUEST02MATERIALVENDOR · FACTORYP/O / BOMMATERIAL LISTP/O SENDETA CHASE03PRODUCTIONFACTORY · VENDORLINE PLANPHOTO REPORTDAILY OUTPUT04INSPECTIONFACTORY · BUYERQC UPLOADAQL REPORTREPORT SENDQC LOG05SHIPPINGVENDOR · FACTORYASNINVOICE / PLSHIP QTYDOC SENDRECORD TOOL →PLMERPSpreadsheetEmailAplikasi pesanKertas·Papan00INTAKEBUYER · VENDORTECHPACK · SPEC · ORDER ENTRY · ORDER SHEET · P/O01COSTINGVENDOR · FACTORYCOST SHEET · QUOTATION · CM REQUEST02MATERIALVENDOR · FACTORYP/O / BOM · MATERIAL LIST · P/O SEND · ETA CHASE03PRODUCTIONFACTORY · VENDORDAILY OUTPUT · LINE PLAN · PHOTO REPORT04INSPECTIONFACTORY · BUYERAQL REPORT · QC UPLOAD · REPORT SEND · QC LOG05SHIPPINGVENDOR · FACTORYINVOICE / PL · ASN · SHIP QTY · DOC SEND
  1. 00INTAKE
    • PLMTECHPACK · SPEC
    • ERPORDER ENTRY
    • SpreadsheetORDER SHEET
    • EmailP/O
  2. 01COSTING
    • SpreadsheetCOST SHEET
    • ERPQUOTATION
    • EmailCM REQUEST
  3. 02MATERIAL
    • ERPP/O / BOM
    • SpreadsheetMATERIAL LIST
    • EmailP/O SEND
    • Aplikasi pesanETA CHASE
  4. 03PRODUCTION
    • Kertas·Papan tulisDAILY OUTPUT
    • SpreadsheetLINE PLAN
    • Aplikasi pesanPHOTO REPORT
  5. 04INSPECTION
    • SpreadsheetAQL REPORT
    • PLMQC UPLOAD
    • EmailREPORT SEND
    • Kertas·Papan tulisQC LOG
  6. 05SHIPPING
    • ERPINVOICE / PL
    • PLMASN
    • SpreadsheetSHIP QTY
    • EmailDOC SEND
2-B. Nilai yang sama diinput ulang di setiap alat

Informasi yang sama diinput berulang di setiap alat karena software terfragmentasi

Nomor order, style, jumlah, dan tenggat pengiriman adalah data acuan yang nilainya tetap sama sepanjang enam tahap.
Namun, berbagai software tidak saling terhubung, sehingga setiap kali berpindah ke tahap berikutnya, nilai itu diinput ulang oleh manusia.
TahapYang dibuka bersamaan dalam satu tahapAlat
INTAKEVendor menerima TechPack dari PLM dan P/O dari email, lalu memindahkan nilai yang sama ke order sheet dan registrasi order di ERP4 jenis
COSTINGTabel biaya dibuat di spreadsheet, harga satuan final dimasukkan lagi ke ERP, dan biaya CM dipertukarkan lewat email3 jenis
MATERIALP/O dan BOM diterbitkan dari ERP, kebutuhan material dan penerimaan barang dicatat di spreadsheet, pesanan pembelian dikirim lewat email, dan tenggat pengiriman dicek lewat aplikasi pesan4 jenis
PRODUCTIONInstruksi kerja dan laporan harian beredar di kertas, rencana lini di spreadsheet, dan output dilaporkan lewat foto3 jenis
INSPECTIONCatatan inspeksi di kertas, laporan di spreadsheet, persetujuan lewat email, dan penyerahan ke Buyer lewat portal PLM, semuanya terpisah4 jenis
SHIPPINGInvoice dan Packing List keluar dari ERP, pengecekan jumlah pengeluaran barang di spreadsheet, pengiriman dokumen lewat email, dan registrasi ASN di portal PLM Buyer4 jenis

Solusinya menghapus input ulang, bukan mengurangi alat.

Jika setiap alat langsung membaca dan menulis acuan yang sama, tidak ada lagi nilai yang harus disalin ulang oleh manusia.

O3 // FLOOR DATA

The Floor,
in Numbers

Data produksi

Angka di lantai produksi sampai sekarang masih dibuat oleh orang yang mengukur beberapa siklus dengan stopwatch dan mencatat jumlah di laporan harian.
Nilainya berbeda tergantung siapa yang mengukur dan kapan, dan nilai itu menjadi biaya untuk order berikutnya.

  1. 3-ACara angka di lantai produksi dibuat saat ini
  2. FIG.Sampling ends in a report, measurement ends in an action
  3. 3-BYang diubah oleh pengukuran otomatis
  4. KesimpulanTujuan pengukuran adalah membuktikan kemampuan pabrik
3-A. Cara angka di lantai produksi dibuat saat ini

Struktur di mana nilai ukur sampel menggantikan acuan secara keseluruhan

Waktu proses ditetapkan oleh staf industrial engineering yang mengukur beberapa siklus dengan stopwatch.
Jumlah produksi dicatat oleh supervisor di laporan harian tulisan tangan, lalu direkap di kantor sehari kemudian.
Nilai ini menjadi SMV, dan SMV menjadi dasar penawaran harga serta target lini untuk order berikutnya.
THE MEASUREMENT

Pengukuran menyeluruh mendeteksi penurunan kecepatan dalam shift yang sama
dan menghubungkannya ke tindakan di lantai produksi.

Sampling ends in a report, measurement ends in an action
3-B. Dampak pengukuran otomatis

Perbandingan menuntut hasil ukur dengan dasar yang sama

Pengukuran menyeluruh menghasilkan nilai dengan cara yang sama di setiap lini dan proses.
Karena itu, nilai per tanggal · per lini · per order dapat dibandingkan dengan dasar yang sama.
Nilai yang dapat dibandingkan menjadi dasar penetapan SMV dan perhitungan biaya.
Objek ukurOtomatisCara lama
Jumlah outputSinyal selesai setiap proses diterima langsung dari mesinLaporan harian manual
Waktu prosesMencatat waktu mulai dan selesai kerja per prosesSampel stopwatch
Gerakan kerjaHanya koordinat sendi yang diekstrak dari video untuk penilaian, video asli tidak disimpanPengamatan visual

Tujuan pengukuran adalah membuktikan kemampuan pabrik.

Nilai yang terkumpul dengan dasar yang sama membuktikan kemampuan pabrik dalam angka, dan angka itu menjadi dasar biaya untuk order berikutnya.

O4 // COST DESIGN

Sourcing & Production,
One Cost Structure

15~30%
Porsi CM dalam biaya FOB
2~5%
Margin laba bersih pabrik garmen. Selisih CM langsung menjadi kerugian
10~25%p
Selisih efisiensi rencana dan aktual. Penyebab utama kesalahan penawaran harga

Berdasarkan data publik industri (panduan biaya garmen ITC, ILO, keterbukaan informasi perusahaan garmen tercatat). Rinciannya kami rangkum di Blog Teknologi.

THE MECHANISM

Penjualan·sourcing·perencanaan·produksi·perdagangan semuanya mengacu pada satu struktur biaya.
Sebelum soal perhitungan, biaya adalah soal desain.

4-A. Mengapa CM menjadi kunci

Order garmen dibagi antara jasa pengetahuan (Vendor) dan manufaktur (pabrik)

Vendor menangani penerimaan order, costing, dan sourcing serta dinilai dari margin, sedangkan pabrik menangani pemotongan, penjahitan, dan inspeksi serta dinilai dari output dan efisiensi. Satu-satunya angka yang dipegang bersama oleh dua organisasi dengan tujuan, bahasa, dan cara pandang waktu yang berbeda ini adalah CM (biaya Cut & Make).

Akibat kesalahan CM

Vendor menerima order yang merugi dan pabrik mendapat target yang mustahil dicapai, sehingga kesalahan satu angka langsung menjadi kerugian di sisi sourcing dan produksi sekaligus.

FOB cost structure and the position of CM
VENDOR
Order · Costing · Sourcing
Evaluated by margin
FACTORY
Cutting · Sewing · Inspection
Evaluated by efficiency
FOB Cost
Fabric
Lining
Trims
Accessories
Embellishment
Washing
CM
Cut & Make Cost
Testing
Packing
Commercial
Inland Freight
Commission
Profit
COSTING TARGET
Quotation · Negotiation
PRODUCTION TARGET
Line plan · Daily target
4-B. Mengapa sengketa terus berulang

CM: pos biaya bagi Vendor, seluruh pendapatan bagi pabrik

Vendor harus mengurangi kain, bahan tambahan, logistik, dan biaya overhead dari FOB yang ditetapkan Buyer lalu tetap mengamankan margin, sehingga pos yang dapat disesuaikan adalah CM. Bagi pabrik, biaya harian yang masuk ke lini sudah tetap, sehingga tarif CM menjadi satu-satunya variabel profitabilitas.Bagi Vendor, pos yang dapat disesuaikan dalam FOB yang ditetapkan Buyer adalah CM, sedangkan bagi pabrik biaya harian sudah tetap sehingga tarif CM menjadi satu-satunya variabel profitabilitas.

4-C. Perbedaan asumsi

Sumber sengketa adalah asumsi yang berbeda

Kedua pihak memakai rumus yang sama, yaitu CM = SMV × CPM ÷ efisiensi. Vendor mengasumsikan SMV rendah dan efisiensi tinggi, sedangkan pabrik mengasumsikan SMV tinggi dan efisiensi rendah. Jika kedua pihak sepakat pada SMV, efisiensi, dan biaya per menit (CPM) berbasis pengukuran aktual, kedua pembukuan dapat berlaku bersamaan.Rumus kedua pihak sama, yaitu CM = SMV × CPM ÷ efisiensi, tetapi asumsi SMV dan efisiensinya berlawanan, sehingga perhitungan kedua pihak baru dapat selaras jika keduanya sepakat pada SMV, efisiensi, dan biaya per menit (CPM) berbasis pengukuran aktual.

One number, two opposite levers
SHARED NUMBER
CM = SMV × CPM ÷ Eff
VENDOR
Order P&L
per order
FOB / Fixed by Buyer
CM / One Cost Line
  • Margin
  • Materials, Logistics, Overhead
  • CM
LEVERCM ↓ = Margin ↑
Assumes SMV ↓ / Eff ↑
FACTORY
Daily P&L
per line, per day
Daily Cost / Fixed by the Line
CM / All Revenue
  • Direct & Indirect Labor, Overhead, Admin
  • CM Profit
LEVERCM ↑ = Profit ↑
Assumes SMV ↑ / Eff ↓
RESOLUTION
Measured SMV, measured efficiency, agreed CPM
Output × CM = Daily Line Cost
VENDOR ✓  FACTORY ✓
VENDOR
Order P&L / per order
FOB / Fixed by Buyer
CM / One Cost Line
  • Margin
  • Materials, Logistics, Overhead
  • CM
LEVERCM ↓ = Margin ↑
Assumes SMV ↓ / Eff ↑
SHARED NUMBER
CM = SMV × CPM ÷ Eff
VENDORSMV ↓Eff ↑
FACTORYSMV ↑Eff ↓
OPPOSITE ASSUMPTIONS
FACTORY
Daily P&L / per line, per day
Daily Cost / Fixed by the Line
CM / All Revenue
  • Direct & Indirect Labor, Overhead, Admin
  • CM Profit
LEVERCM ↑ = Profit ↑
Assumes SMV ↑ / Eff ↓
RESOLUTION
Measured SMV, measured efficiency, agreed CPM
Output × CM = Daily Line Cost
VENDOR ✓  FACTORY ✓
4-D. Desain Pre-Costing

Pre-Costing dirancang dalam dua tahap: rencana dan final

Pre-Costing rencana pada saat penerimaan order adalah perkiraan biaya untuk memutuskan apakah order diterima dan menyusun penawaran harga awal.Pre-Costing final dirancang saat CM sudah ditetapkan melalui analisis proses dan perencanaan pemesanan bahan baku dan bahan tambahan sudah selesai,
dan harga jual serta alokasi lini dikunci pada tahap ini.

KategoriPre-Costing rencanaPre-Costing finalPost-Costing
WaktuSaat order diterimatahap penerbitan permintaan sampelAnalisis proses selesai, perencanaan pemesanan bahan baku dan bahan tambahan rampungSetelah produksi selesai
DasarData style serupa, SMV perkiraanSMV final, harga final pesanan subkonRekap input aktual
KeputusanTerima atau tolak order, penawaran awalHarga jual final, alokasi lini, eksekusi pemesananTidak ada, hanya cek laba rugi
4-E. Satuan transaksi per pihak

Dengan Buyer harga Incoterms, dengan pabrik CM

Satuan yang ditinjau Buyer adalah harga syarat penyerahan berdasarkan Incoterms 2020, sedangkan satuan yang disepakati dengan pabrik adalah CM.Titik yang menghubungkan kedua angka itu adalah Vendor, yang menguraikan harga syarat penyerahan menjadi bahan baku dan bahan tambahan, logistik, biaya komersial, CM, dan biaya lain.

ORDER
Buyer

Memverifikasi kewajaran harga syarat penyerahan dan memutuskan pemesanan.

IncotermsHarga Incoterms
SOURCING
Vendor

Menguraikan harga menjadi komponen dan merancang CM.

Cut & MakeCM
PRODUCTION
Pabrik

Menyusun lini dan menetapkan target output berdasarkan tarif CM.

Harga = bahan baku dan bahan tambahan + logistik · komersial + CM + lainnya

Layar dan penanggung jawab tiap pihak berbeda, tetapi angka acuannya disatukan di SSOT.

4-F. Struktur hasil ukur kembali menjadi standar berikutnya

Dasar SMV adalah hasil ukur di lantai produksi

SMV (Standard Minute Value) dalam penawaran harga harus didasarkan pada hasil ukur aktual, bukan perkiraan.Ketika waktu aktual terukur (AMV, Actual Measurement Value) yang dihitung dari Cycle Time tiap proses masuk ke pembelajaran SMV sebagai dasar penawaran berikutnya,
akurasi biaya melalui analisis proses meningkat secara bertahap.

DEVICE

Solusi smart factory berbasis IoT yang dipasang di setiap meja operator pada lini jahit untuk mengukur Cycle Time, menghitung produktivitas per proses, serta menjalankan prediksi dan simulasi produksi.
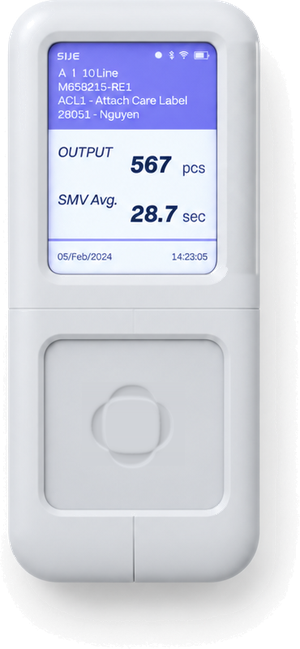
Piktogram tampak atas perangkat Monolog V1 (layar menyala saat hover)
DEVICE VER.
Versi Perangkat
Ukur getaran mesin jahit
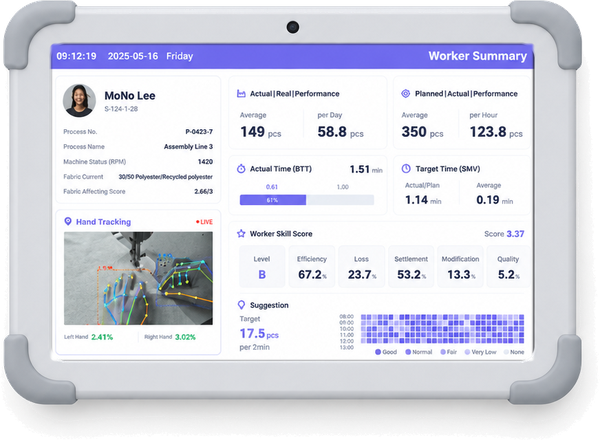
Piktogram tampak atas tablet Monolog V2 (layar menyala saat hover)
TABLET VER.
Versi Tablet
Gerakan tangan
Objek ukurOutput per proses, Cycle Time, periode lini beroperasi·berhenti
Unit pemasanganPer proses jahit. Dipasang tanpa mengganti mesin yang ada
IntegrasiWaktu aktual terukur (AMV) masuk ke standar biaya Monolis

CM yang dirancang sebelum order diterima menentukan dasar penawaran harga dan target produksi sekaligus.

Pre-Costing rencana, Pre-Costing final, hingga penerapan hasil ukur lapangan dihubungkan dalam satu data.

O5 // KNOWLEDGE ASSET

Every Order,
A Layer

Aset pengetahuan manufaktur

Saat order selesai, pengetahuan proses, solusi masalah, dan revisi rencana yang diperoleh selama prosesnya tercerai-berai.
Pengetahuan ini tertinggal di kotak email dan folder pribadi penanggung jawab sehingga tidak dapat ditemukan orang lain, dan ketika penanggung jawab berganti, semuanya harus dibangun ulang dari awal.
Saat order selesai, pengetahuan proses, solusi masalah, dan revisi rencana tercerai-berai di kotak email dan folder pribadi penanggung jawab, sehingga harus dibangun ulang dari awal ketika penanggung jawab berganti.

  1. 5-ATempat pengetahuan tersimpan saat ini
  2. FIG.Measured, standardized, related, reused
  3. 5-BPeran pengetahuan yang terkumpul pada order berikutnya
  4. KesimpulanKriteria keputusan perusahaan yang tetap terjaga meski penanggung jawab berganti
5-A. Tempat pengetahuan tersimpan saat ini

Pengetahuan manufaktur tersimpan pada individu penanggung jawab

Berapa menit suatu proses berlangsung, dan kain mana yang bermasalah di lini mana, diingat oleh penanggung jawab.
Ingatan itu hanya tertinggal sebagai hasil di penawaran harga dan instruksi kerja, sedangkan dasar pertimbangannya tidak tercatat.
Ketika penanggung jawab berganti, style yang sama ditangani seperti dikerjakan untuk pertama kali.
THE STACK

Nilai ukur distandarkan dan dihubungkan dalam relasi
untuk dikumpulkan menjadi aset operasional bagi order berikutnya.

Measured, standardized, related, reused
CLASSPROPERTYORDERSTYLESMVYIELDPQCDLAYER 00MEASUREDPengumpulan data produksi berbasis IoT

Nilai dari lini, proses, dan mesin dikumpulkan apa adanya sesuai hasil ukur.

LAYER 01STANDARDIZEDStandardisasi konsep dan atribut data

Data tiap pabrik distandarkan berdasarkan kelas, instans, dan atribut.

LAYER 02RELATEDDefinisi relasi konteks antardata

Proses, material, mesin, dan tenaga kerja dihubungkan melalui relasi dan konteks satu sama lain.

LAYER 03ASSETAset operasional khas perusahaan

Relasi dan konteks yang terkumpul dipakai kembali untuk sourcing order berikutnya.

LAYER 04AI AGENTComing Soon

Agent mengambil keputusan dan bertindak berdasarkan pengetahuan yang telah menjadi aset.

CLASSPROPERTYORDERSTYLESMVYIELDPQCD0001020304
  1. 04AI AGENTComing Soon

    Agent mengambil keputusan dan bertindak berdasarkan pengetahuan yang telah menjadi aset.

  2. 03ASSETAset operasional khas perusahaan

    Relasi dan konteks yang terkumpul dipakai kembali untuk sourcing order berikutnya.

  3. 02RELATEDDefinisi relasi konteks antardata

    Proses, material, mesin, dan tenaga kerja dihubungkan melalui relasi dan konteks satu sama lain.

  4. 01STANDARDIZEDStandardisasi konsep dan atribut data

    Data tiap pabrik distandarkan berdasarkan kelas, instans, dan atribut.

  5. 00MEASUREDPengumpulan data produksi berbasis IoT

    Nilai dari lini, proses, dan mesin dikumpulkan apa adanya sesuai hasil ukur.

5-B. Peran pengetahuan yang terkumpul pada order berikutnya

Hasil order sebelumnya menjadi dasar penawaran order berikutnya

Untuk style yang sama atau serupa, jam kerja dan efisiensi aktual, hasil produksi, serta riwayat penyelesaian masalah dari masa lalu langsung masuk ke penawaran harga.
Nilai yang terkumpul, bukan ingatan penanggung jawab, menjadi dasar penawaran harga.
Semakin banyak order, semakin presisi dasarnya, dan catatan itu menjadi aset perusahaan.

Waktu aktual per proses

Menjadi dasar SMV dan target lini.

Tingkat kesulitan per style

Menjadi titik awal penawaran untuk style serupa.

Kinerja mesin · tenaga kerja

Menjadi acuan Line Balancing dan penempatan operator.

Riwayat masalah dan tindakan

Mencegah cacat yang sama terulang.

Kriteria keputusan perusahaan yang tetap terjaga meski penanggung jawab berganti.

Hasil ukur dan relasi yang terkumpul di setiap order disusun dalam kamus data khusus industri jahit, lalu menjadi dasar order berikutnya.

Lihat jajaran produk